Новую кузовную деталь часто красят сразу после покупки, хотя подготовка новой детали к покраске на самом деле начинается ещё до первого прикосновения абразива к поверхности. Независимо от того, оригинальная это запчасть или аналог, её поверхность нуждается в тщательной ревизии: деталь может быть покрыта прочным заводским катафорезным грунтом, полноценным ремонтным грунтом или временной транспортировочной плёнкой, а при перевозке на ней нередко появляются вмятины, сколы и царапины.
Нанесение материалов вслепую, без проверки того, чем деталь уже покрыта и насколько стабильно это покрытие, почти гарантирует отслоение краски в первые месяцы эксплуатации, а иногда — прямо в камере сушки. Дальше — как определить тип покрытия новой детали, когда его нужно снимать, а когда лучше сохранить, и в какой последовательности готовить деталь к окраске: от осмотра до финальной проверки перед грунтом и базой.
Что проверить на новой кузовной детали перед покраской
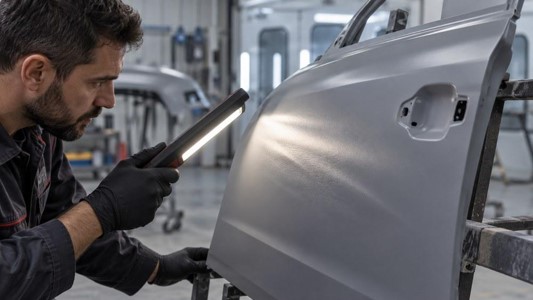
Осмотр начинают до шлифовки, желательно при направленном боковом свете — так виднее волны штамповки, неглубокие вмятины и царапины, почти незаметные при равномерном освещении. Такая подготовка кузовной детали к покраске обязательна даже для детали, которая выглядит идеально новой: многие микродефекты становятся заметны только после первичной мойки.
- осмотреть лицевую плоскость под разными углами и отметить вмятины, волны, царапины и повреждения покрытия;
- проверить кромки, загибы, отверстия под крепёж и места заводской сварки;
- найти следы коррозии, вспучивание, шелушение, мягкие участки и загрязнения неизвестного происхождения;
- определить будущие зоны сварки, конструкционного клея, шовного герметика и вклейки стекла;
Сухая примерка обязательна до абразивной обработки и грунтования: деталь устанавливают на автомобиль и проверяют зазоры, точки крепления и сопряжение с соседними элементами. Этот шаг исключает риск повредить уже нанесённое покрытие, если при сборке потребуется подгонка, сверление или сварка.
Как определить, чем покрыта новая деталь
Новую деталь может покрывать один из трёх принципиально разных материалов, и цвет здесь плохой помощник: заводское покрытие чаще выглядит тёмным, почти чёрным, но производители выпускают ремонтный катафорезный грунт и в сером, и в оливковом, и в зеленовато-сером оттенке. Правило «чёрное — значит катафорез» не работает.
- заводское катафорезное покрытие, или e-coat, — очень твёрдый антикоррозионный слой толщиной обычно 15–25 мкм (по разным источникам — 10–30 мкм, у BASF — около 20 мкм), который наносят методом электроосаждения с эффективностью переноса материала около 98%; он ложится равномерно даже во внутренних полостях, и при подтверждённой стабильности его сохраняют;
- полноценный двухкомпонентный грунт толщиной 25–30 мкм за проход (50–60 мкм суммарно в два слоя) встречается на дорогих деталях, а способ его шлифовки и перекрытия определяет техническая карта конкретной системы;
- транспортировочный, или консервационный, грунт защищает деталь только на время хранения и перевозки и без подтверждения стабильности не считается надёжной малярной подложкой;
На заводе плёнку e-coat отверждают при температуре металла 150–200°C (по данным одного источника — точнее 165–175°C) в течение 10–20 минут — поэтому готовое покрытие настолько твёрдое и устойчивое к растворителям.
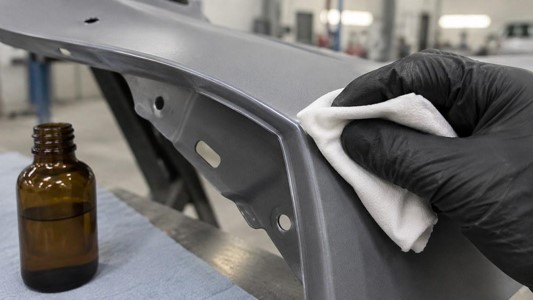
Единственный практический способ понять, как подготовить кузовную деталь к покраске в такой ситуации, — сольвент-тест: протереть незаметный участок чистой салфеткой, обильно смоченной уретановым (2K) растворителем. Если в течение нескольких минут покрытие заметно размягчается, разбухает, сморщивается или переходит на салфетку, перед вами нестабильный слой, который подлежит удалению. Если поверхность не изменилась, покрытие можно сохранить.
Нужно ли снимать заводской грунт с новой детали
Стабильный катафорезный грунт, успешно прошедший сольвент-тест, снимать не нужно — и не стоит делать этого «для надёжности». Это лучшая заводская антикоррозионная защита, которую невозможно точно воспроизвести в условиях обычной мастерской: такое покрытие достаточно очистить и заматировать. Стабильный транспортировочный грунт в аналогичной ситуации просто матируют абразивом P240–P320, без полного удаления.
Полное удаление до голого металла оправдано только в трёх случаях: покрытие не прошло сольвент-тест, под ним обнаружена коррозия, или на детали есть множественные механические повреждения. Нестабильный транспортировочный грунт снимают абразивом P100–P120 или зачистными дисками. Локальное снятие e-coat выполняется отдельно — в местах будущей сварки или нанесения конструкционного клея, по регламенту самой технологии соединения, а не потому, что деталь готовится к покраске.
Как проверить качество грунта на новой кузовной детали
Сольвент-тест отвечает только на один вопрос — устойчив ли слой к конкретному растворителю. Он не измеряет адгезию и не доказывает заводское происхождение покрытия, поэтому воспринимать его как универсальный тест на качество не стоит.
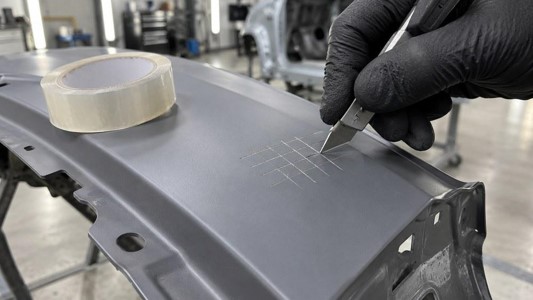
Более серьёзная, хотя и не обязательная для каждой панели проверка — решётчатый надрез, или crosshatch-тест по ISO 2409. Выполняют его в три шага:
- Лезвием наносят решётку из параллельных и перпендикулярных линий до самого основания покрытия.
- Поверх решётки плотно прижимают отрезок клейкой ленты, несколько раз проходя по нему пальцем.
- Ленту резко срывают и оценивают, сколько покрытия осталось на решётке.
Метод показывает, насколько покрытие сопротивляется отрыву, но не является прямым измерением силы адгезии — для точного количественного измерения существует отдельный стандарт, ISO 4624, а сам тест разрушает проверяемый участок и потому остаётся точечным инструментом для сомнительных зон, а не рутинной проверкой каждой новой детали. Результат оценивают по шестиступенчатой шкале либо упрощённо, по принципу «прошёл — не прошёл», а сам метод неприменим для текстурных покрытий и общей толщины плёнки более 250 мкм.
Как очистить и обезжирить новую деталь
Обработка новой детали перед покраской начинается с водной мойки, а не с абразива: если шлифовать деталь, покрытую консервационной смазкой, маслом или силиконом, абразив вотрёт загрязнение в риску и повысит риск кратеров и «рыбьих глаз» на финишном покрытии.
- Смойте водорастворимые загрязнения и консервационные остатки водой — для пластика оптимальна температура около 60 °C.
- Тщательно ополосните деталь и полностью удалите влагу из кромок, швов и скрытых полостей.
- Нанесите совместимый обезжириватель чистой безворсовой салфеткой на небольшой участок.
- Сразу снимите растворённую грязь второй сухой салфеткой, не позволяя растворителю высохнуть вместе с загрязнением.
Такая последовательность и есть метод двух салфеток: одна наносит обезжириватель, вторая сразу его снимает. Обезжиривание одной влажной тряпкой почти бесполезно — оно просто размазывает силиконы по поверхности ровным слоем. После финальной очистки деталь не трогают голыми руками: жир и соли с кожи заново загрязняют уже подготовленное основание.
Как правильно заматировать заводское покрытие
Матирование даёт следующему слою механическую зацепку: глянцевая поверхность стабильного покрытия сама по себе адгезии не даёт. Зернистость абразива при этом не универсальное число, а параметр, который определяет техническая карта конкретной системы: производители официально расходятся в диапазоне P320–P600, а некоторые системы прямо разрешают наносить изолятор «мокрым по мокрому» без абразивной обработки вообще.
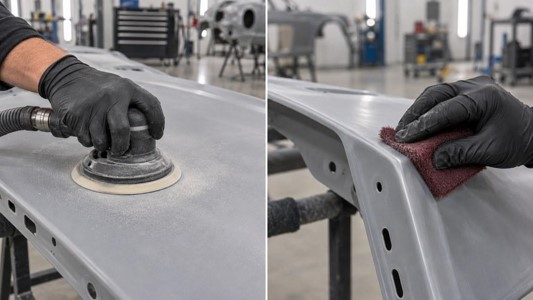
Практический ориентир, который встречается чаще других, — P400 на орбитальной машинке с мягкой подложкой. Кромки, рёбра и другие труднодоступные места обрабатывают вручную — бордовым скотч-брайтом или мягкой абразивной губкой, потому что машинка на узких участках легко протирает покрытие до металла.
- зернистость выбирают по техкарте следующего материала — грунта-изолятора или наполнителя;
- работают чистым абразивом и меняют его, когда он забился и перестал равномерно резать;
- не перескакивают больше чем на 100 единиц зернистости за один переход — иначе риски проявляются уже после высыхания лака;
- снижают давление на рёбрах, торцах и завальцованных кромках, используя там абразивные губки эквивалентом зернистости примерно P500–P1500;
- после матирования проверяют поверхность сухой чистой рукой в перчатке и направленным светом;
Открытое заводское покрытие не рассчитано на долгое пребывание без защиты: под ультрафиолетом оно постепенно теряет блеск, покрывается меловым налётом и хуже держит адгезию, поэтому между матированием и нанесением следующего материала не стоит делать долгую паузу.
Что делать, если при шлифовке появился голый металл
Локальный протир нельзя оставлять без защиты: открытая сталь быстро окисляется, особенно во влажном помещении. Участок перекрывают совместимым антикоррозионным грунтом — кислотным (протравливающим) или эпоксидным; эпоксидный обычно предпочтительнее благодаря более высокой прочности и совместимости и с оставшимся заводским покрытием, и с последующими материалами.
Если протиров много и они занимают значительную площадь, проблема не решается десятком случайных грунтовочных пятен — стоит остановиться и выбрать цельную схему первичного грунтования. На алюминии и оцинкованной стали применяют только материалы, которые прямо допускают соответствующий металл: абразив, использованный до этого на обычной стали, переносит на алюминий чужие частицы и провоцирует гальваническую коррозию. Затягивать с грунтованием голого металла не стоит: одна процедура ограничивает паузу 30 минутами после зачистки, а по другой технической карте углеродистую сталь грунтуют немедленно, а алюминий и нержавеющую сталь — в течение 8 часов; точный лимит зависит от конкретного продукта.
Нужно ли грунтовать новую кузовную деталь перед покраской
Наносить базу прямо на заматированное заводское покрытие, без промежуточного грунта, нельзя: разница в жёсткости между базой и твёрдым заводским слоем снижает стойкость к сколам, а тёмный цвет способен просвечивать через светлые эмали.
- грунт-изолятор подходит для ровного стабильного основания, когда не нужно выравнивать заметные дефекты;
- грунт-наполнитель нужен при локальном ремонте, шпаклёвке, неоднородной риске и мелких неровностях;
- первичный антикоррозионный грунт применяют на открытом металле в соответствии с его типом;
- пропорции смешивания, выдержку, сушку и окно перекрытия берут только из документации конкретного продукта;
Если деталь ровная и заводское покрытие стабильно, обычно достаточно тонкого грунта-изолятора без последующей шлифовки — технология «мокрый по мокрому»: изолятор наносят прямо на подготовленное покрытие, а базу — после короткой межслойной выдержки, без отдельной сушки и шлифовки грунта. Если же на детали есть неровности, шпаклёванные участки или протиры до металла, применяют классическую схему с шлифуемым грунтом-наполнителем: его наносят в несколько слоёв, полностью просушивают и шлифуют до ровной плоскости перед базой — обычно P400–P500 всухую или P800 с водой.
Нужно ли шпаклевать новую кузовную деталь
Шпаклевание не входит в обязательный список этапов подготовки новой детали — это инструмент для исправления конкретного дефекта: вмятины, глубокой царапины или локальной неровности, которую не получается убрать шлифовкой или грунтом-наполнителем. Сплошное нанесение «для подстраховки» увеличивает толщину ремонтной системы и повышает риск усадки: у большинства полиэфирных шпаклёвок максимальная рекомендуемая толщина слоя ограничена примерно 6,35 мм. Для мелких рисок и пор вместо основной шпаклёвки используют более тонкий финишный состав (glaze) слоем не более 3 мм, который шлифуют мельче — вплоть до P400 у самой кромки перехода.
Допустимое основание под шпаклёвку зависит от конкретной линейки продукта: одни составы наносят только на голый металл, заматированный примерно P80–P120, другие — на эпоксидный грунт, третьи прямо запрещают наносить их без предварительного эпоксидного слоя. Актуальная инструкция одного из крупных производителей задаёт для своих шпаклёвок минимальную температуру нанесения выше +7°C, долю отвердителя около 2% по массе и время гелеобразования 3–5 минут при +24°C — но эти цифры относятся к конкретному продукту, а не к шпаклёвке вообще. Такая подготовка детали автомобиля к покраске требует внимания именно к актуальной технической документации выбранного материала, а не к памяти о том, «как обычно делают».
После полимеризации — обычно через 15–20 минут — шпаклёвку шлифуют, начиная с P80 и заканчивая P180–P220, а переход к заводскому покрытию делают плавным, без ступеньки. Затем участок обязательно перекрывают вторичным грунтом-наполнителем — сама шпаклёвка гигроскопична и плохо переносит прямой контакт с влагой без защитного слоя сверху.
Как подготовить внутреннюю сторону детали
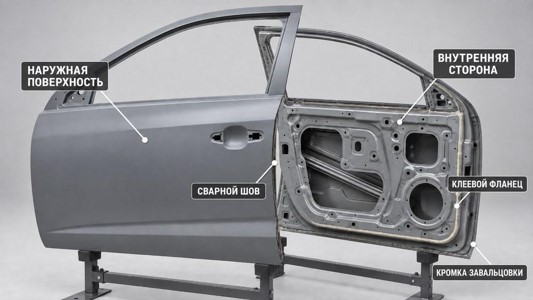
Наружная поверхность — только половина работы. У двери, капота или крыла есть видимая внутренняя сторона, скрытые полости между панелями, сварные швы, кромки завальцовки и, у части деталей, площадка под клеевое соединение или вклейку стекла — и каждая из этих зон готовится по-своему.
Требования к обратной стороне различаются у автопроизводителей: одни регламенты допускают оставить неповреждённое заводское покрытие без окраски там, где деталь не видна и не подвергается прямому солнцу, другие прямо требуют нанести грунт-изолятор ещё до установки. Единого правила для всех марок здесь нет — при отсутствии данных по конкретному автомобилю обратную сторону разумнее защитить, чем оставить как есть.
- фланцы сварки или конструкционного клея обрабатывают по процедуре соединения, включая локальное удаление покрытия, если это прямо требуется;
- швы и кромки завальцовки после грунтования герметизируют шовным герметиком в предусмотренных местах;
- скрытые полости после монтажа заполняют проникающим антикоррозионным составом через технологические отверстия;
- площадку под вклейку стекла защищают от свежей базы и лака, сохраняя заводское покрытие и применяя праймер по инструкции производителя стекольного клея;
На площадке под вклейку стекла действует требование, обратное общему правилу: заводское покрытие здесь максимально сохраняют, а саму зону на время окраски маскируют — ошибка способна ослабить вклейку и нарушить герметичность салона. Полостной воск наносят уже после сварочных и окрасочных операций, когда он не загрязнит соединения и лицевую поверхность; доступ к сложным полостям иногда контролируют бороскопом.
Особенности подготовки новых дверей, крыльев, капотов и других деталей
Общий алгоритм того, как подготовить новую деталь к покраске, сохраняется для любой детали, но конструкция и материал меняют акценты. У двери и капота есть наружная панель, внутренний каркас и завальцовки; у крыла — открытая обратная сторона, арка и кромки возле крепежа. Пластиковый бампер требует совсем другой химии и температурного режима, поэтому переносить на него металлическую схему нельзя.
Металлические двери, крылья и капоты
На дверях и капотах до окраски проверяют работу петель, замков и регулировку зазоров — иначе готовую кромку легко повредить при монтаже. У крыла особенно внимательно готовят арку и кромки возле отверстий: эти участки быстрее протираются абразивом, но сильнее контактируют с водой, песком и дорожной грязью, поэтому снимать с них заводское покрытие до металла без необходимости не стоит.
Пластиковые бамперы и накладки
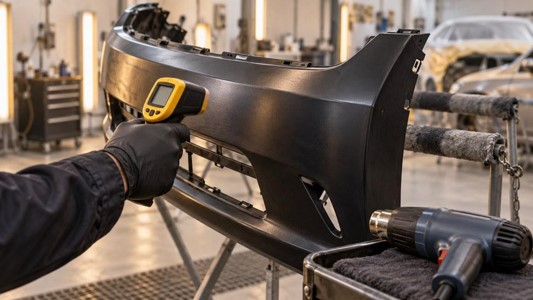
У грунтованной пластиковой детали сначала проверяют обратимость грунта растворителем: если он размягчается или снимается, покрытие удаляют и дальше работают с деталью как с сырым пластиком, обязательно применяя активатор адгезии.
- полиолефины PP и TPO имеют низкую поверхностную энергию: их моют, обрабатывают антистатиком и прогревают примерно до 60 °C на 30 минут, чтобы вывести на поверхность впитавшиеся силиконы, после чего обязательно наносят активатор адгезии;
- полиуретан PUR — термореактивный пластик, которому активатор адгезии тоже нужен, но его категорически нельзя нагревать выше тех же 60 °C: более высокая температура необратимо деформирует геометрию детали;
- стекловолокно с гелькоутом готовится проще всего — обычно достаточно очистить поверхность и заматировать её без активатора адгезии, после чего сразу переходить к грунту-изолятору;
Без активатора адгезии на полиолефиновом пластике краска начинает отслаиваться пластами уже через несколько недель эксплуатации — этот шаг нельзя пропускать даже на детали, которая выглядит абсолютно чистой и готовой.
В какой последовательности проходит подготовка новой детали к покраске
Собранная воедино, вся технология сводится к 10 шагам — от первого осмотра до восстановления защиты после установки.
- Осмотрите деталь и приложите её к автомобилю, проверив зазоры, крепёж и сопряжение с соседними панелями.
- Вымойте деталь водой, по возможности тёплой, и полностью просушите все полости и стыки.
- Определите тип имеющегося покрытия и проверьте его стабильность растворителем на незаметном участке.
- Обезжирьте поверхность методом двух салфеток — до и после последующей абразивной обработки.
- Устраните реальные дефекты: выправьте вмятины, а шпаклёвку наносите только там, где она действительно нужна.
- Заматируйте всю окрашиваемую поверхность выбранным абразивом, не пропуская кромки, изгибы и труднодоступные зоны.
- Защитите каждый протир до металла совместимым антикоррозионным грунтом, не затягивая время до грунтования.
- При необходимости нанесите грунт-наполнитель, полностью просушите его и сведите риски перед базой.
- Проведите финальную очистку, удалите пыль и проверьте кромки на пропущенный глянец перед нанесением базы и лака.
- После установки детали восстановите шовный герметик, противоскольное покрытие и защиту скрытых полостей.
Частые ошибки при подготовке новой кузовной детали
Большинство ошибок возникает не из-за отсутствия отдельного материала, а из-за неверного решения в самом начале процесса.
- определять тип покрытия только по цвету и пропускать сольвент-тест неизвестного слоя;
- полностью снимать исправный e-coat «для надёжности»;
- шлифовать деталь до мойки и обезжиривания, вдавливая масло и силикон в абразивную риску;
- обезжиривать одной влажной салфеткой вместо метода двух салфеток;
- назначать одну зернистость для любого грунта без проверки техкарты следующего материала;
- пропускать кромки, изгибы и труднодоступные участки при общей обработке машинкой;
- оставлять протир до металла без защитного грунта;
- наносить шпаклёвку по всей новой панели вместо исправления локальной геометрии;
- смешивать кислотный и эпоксидный грунты без прямого допуска производителя;
- перегревать PUR-пластик или пропускать активатор адгезии на PP и TPO;
- окрашивать сварные, клеевые и стекольные зоны наравне с обычной наружной поверхностью;
- забывать восстановить шовный герметик и защиту скрытых полостей после установки;
Отдельная ошибка — ускорять сушку без учёта температуры самой детали и допустимого режима продукта: снаружи слой может казаться сухим, оставаясь недостаточно отверждённым внутри, и последующая шлифовка тогда забивает абразив и ухудшает адгезию.
Как понять, что новая деталь готова к покраске
Перед тем как переходить к базе и лаку, полезно свериться с коротким чек-листом готовности.
- тип и состояние покрытия определены, нестабильные участки удалены;
- деталь примерена, зазоры и крепления проверены заранее;
- на поверхности нет масла, воска, силикона, пыли и следов коррозии;
- все вмятины и другие дефекты устранены, а не замаскированы толстым слоем материала;
- поверхность подготовлена равномерно — без непройденных глянцевых пятен, включая кромки и углубления;
- каждый протир до металла защищён совместимым антикоррозионным грунтом;
- нанесённый грунт-наполнитель полностью высох и сведён до нужной зернистости;
- все материалы принадлежат одной совместимой малярной системе, а не подобраны «по памяти»;
Если хотя бы один пункт вызывает сомнение, окрашивание лучше отложить и вернуться к соответствующей операции: база и лак не укрепляют слабый нижний слой, не останавливают коррозию и не компенсируют загрязнение.
Заключение
Новая деталь — это не готовая к покраске поверхность, а лишь отправная точка для нескольких решений: подготовка новой детали к покраске начинается с точного определения того, чем деталь покрыта, а не с выбора абразива покрупнее «на всякий случай». Ошибка на этом первом шаге обходится дороже любой другой — её труднее и дороже исправить, чем сразу сделать правильно.
Подготовка новой кузовной детали к покраске занимает больше времени, чем кажется на первый взгляд, но именно она определяет, продержится ли итоговое покрытие годы или начнёт отслаиваться уже в первый сезон эксплуатации. Внимание к каждой зоне детали — от наружной поверхности до скрытых полостей и технологических фланцев — окупается результатом, который не уступает заводскому качеству.