Нову кузовну деталь часто фарбують одразу після купівлі, хоча підготовка нової деталі до фарбування насправді починається ще до першого дотику абразиву до поверхні. Незалежно від того, оригінальна це запчастина чи аналог, її поверхня потребує ретельної ревізії: деталь може бути вкрита міцним заводським катафорезним ґрунтом, повноцінним ремонтним ґрунтом або тимчасовою транспортувальною плівкою, а під час перевезення на ній нерідко з'являються вм'ятини, сколи та подряпини.
Нанесення матеріалів наосліп, без перевірки того, чим деталь уже вкрита і наскільки стабільне це покриття, майже гарантує відшарування фарби в перші місяці експлуатації, а іноді — прямо в камері сушіння. Далі — як визначити тип покриття нової деталі, коли його потрібно знімати, а коли краще зберегти, і в якій послідовності готувати деталь до фарбування: від огляду до фінальної перевірки перед ґрунтом і базою.
Що перевірити на новій кузовній деталі перед фарбуванням
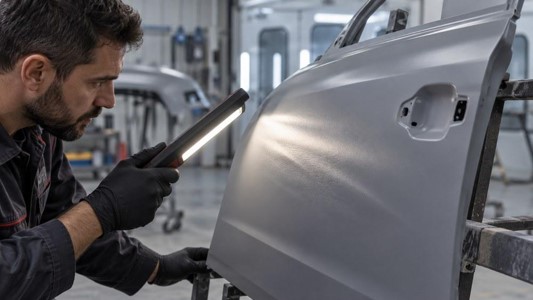
Огляд починають до шліфування, бажано за спрямованого бічного світла — так помітніші хвилі штампування, неглибокі вм'ятини та подряпини, майже непомітні за рівномірного освітлення. Така підготовка кузовної деталі до фарбування обов'язкова навіть для деталі, яка виглядає ідеально новою: багато мікродефектів стають помітними лише після первинного миття.
- оглянути лицьову площину під різними кутами й відзначити вм'ятини, хвилі, подряпини та пошкодження покриття;
- перевірити кромки, загини, отвори під кріплення та місця заводського зварювання;
- знайти сліди корозії, здуття, лущення, м'які ділянки та забруднення невідомого походження;
- визначити майбутні зони зварювання, конструкційного клею, шовного герметика та вклеювання скла;
Суха примірка обов'язкова до абразивної обробки та ґрунтування: деталь встановлюють на автомобіль і перевіряють зазори, точки кріплення та сполучення із сусідніми елементами. Цей крок виключає ризик пошкодити вже нанесене покриття, якщо під час складання знадобиться підгонка, свердління або зварювання.
Як визначити, чим вкрита нова деталь
Нову деталь може вкривати один із трьох принципово різних матеріалів, і колір тут поганий помічник: заводське покриття частіше виглядає темним, майже чорним, але виробники випускають ремонтний катафорезний ґрунт і в сірому, і в оливковому, і в зеленувато-сірому відтінку. Правило «чорне — значить катафорез» не працює.
- заводське катафорезне покриття, або e-coat, — дуже твердий антикорозійний шар завтовшки зазвичай 15–25 мкм (за різними джерелами — 10–30 мкм, у BASF — близько 20 мкм), який наносять методом електроосадження з ефективністю перенесення матеріалу близько 98%; він лягає рівномірно навіть у внутрішніх порожнинах, і за підтвердженої стабільності його зберігають;
- повноцінний двокомпонентний ґрунт завтовшки 25–30 мкм за прохід (50–60 мкм сумарно у два шари) трапляється на дорогих деталях, а спосіб його шліфування та перекриття визначає технічна карта конкретної системи;
- транспортувальний, або консерваційний, ґрунт захищає деталь лише на час зберігання і перевезення та без підтвердження стабільності не вважається надійною малярною підложкою;
На заводі плівку e-coat твердять за температури металу 150–200°C (за даними одного джерела — точніше 165–175°C) протягом 10–20 хвилин — тому готове покриття настільки тверде й стійке до розчинників.
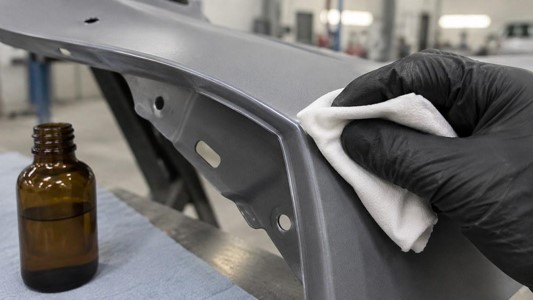
Єдиний практичний спосіб зрозуміти, як підготувати кузовну деталь до фарбування в такій ситуації, — сольвент-тест: протерти непомітну ділянку чистою серветкою, рясно змоченою уретановим (2K) розчинником. Якщо протягом кількох хвилин покриття помітно розм'якшується, набрякає, зморщується або переходить на серветку, перед вами нестабільний шар, який підлягає видаленню. Якщо поверхня не змінилася, покриття можна зберегти.
Чи потрібно знімати заводський ґрунт з нової деталі
Стабільний катафорезний ґрунт, який успішно пройшов сольвент-тест, знімати не потрібно — і не варто робити цього «про всяк випадок». Це найкращий заводський антикорозійний захист, який неможливо точно відтворити в умовах звичайної майстерні: таке покриття достатньо очистити й матувати. Стабільний транспортувальний ґрунт в аналогічній ситуації просто матують абразивом P240–P320, без повного видалення.
Повне видалення до голого металу виправдане лише у трьох випадках: покриття не пройшло сольвент-тест, під ним виявлено корозію, або на деталі є численні механічні пошкодження. Нестабільний транспортувальний ґрунт знімають абразивом P100–P120 або зачисними дисками. Локальне зняття e-coat виконується окремо — у місцях майбутнього зварювання або нанесення конструкційного клею, за регламентом самої технології з'єднання, а не тому, що деталь готується до фарбування.
Як перевірити якість ґрунту на новій кузовній деталі
Сольвент-тест відповідає лише на одне питання — чи стійкий шар до конкретного розчинника. Він не вимірює адгезію і не доводить заводське походження покриття, тому сприймати його як універсальний тест на якість не варто.
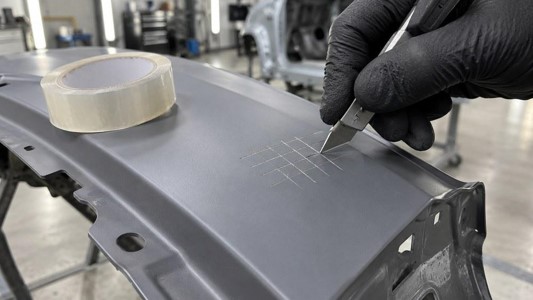
Серйозніша, хоча й не обов'язкова для кожної панелі перевірка — ґратчастий надріз, або crosshatch-тест за ISO 2409. Виконують його у три кроки:
- Лезом наносять ґратку з паралельних і перпендикулярних ліній до самої основи покриття.
- Поверх ґратки щільно притискають відрізок клейкої стрічки, кілька разів проходячи по ньому пальцем.
- Стрічку різко зривають і оцінюють, скільки покриття залишилося на ґратці.
Метод показує, наскільки покриття опирається відриву, але не є прямим вимірюванням сили адгезії — для точного кількісного вимірювання існує окремий стандарт, ISO 4624, а сам тест руйнує перевірювану ділянку і тому залишається точковим інструментом для сумнівних зон, а не рутинною перевіркою кожної нової деталі. Результат оцінюють за шестиступеневою шкалою або спрощено, за принципом «пройшов — не пройшов», а сам метод незастосовний для текстурних покриттів і загальної товщини плівки понад 250 мкм.
Як очистити і знежирити нову деталь
Обробка нової деталі перед фарбуванням починається з водного миття, а не з абразиву: якщо шліфувати деталь, вкриту консерваційним мастилом, олією або силіконом, абразив втре забруднення в риску і підвищить ризик кратерів і «риб'ячих очей» на фінішному покритті.
- Змийте водорозчинні забруднення та консерваційні залишки водою — для пластику оптимальна температура близько 60 °C.
- Ретельно сполосніть деталь і повністю видаліть вологу з кромок, швів і прихованих порожнин.
- Нанесіть сумісний знежирювач чистою безворсовою серветкою на невелику ділянку.
- Одразу зніміть розчинений бруд другою сухою серветкою, не дозволяючи розчиннику висохнути разом із забрудненням.
Така послідовність і є метод двох серветок: одна наносить знежирювач, друга одразу його знімає. Знежирення однією вологою ганчіркою майже марне — воно просто розмазує силікони по поверхні рівним шаром. Після фінальної очистки деталь не торкаються голими руками: жир і солі зі шкіри знову забруднюють уже підготовлену основу.
Як правильно матувати заводське покриття
Матування дає наступному шару механічне зчеплення: глянцева поверхня стабільного покриття сама собою адгезії не дає. Зернистість абразиву при цьому не універсальне число, а параметр, який визначає технічна карта конкретної системи: виробники офіційно розходяться в діапазоні P320–P600, а деякі системи прямо дозволяють наносити ізолятор «мокрим по мокрому» без абразивної обробки взагалі.
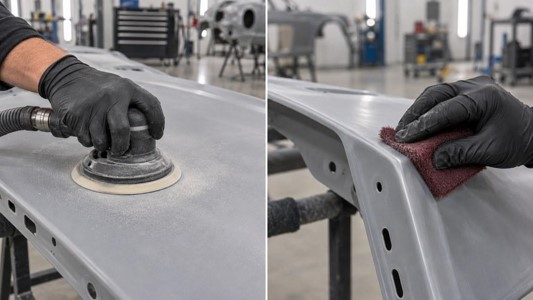
Практичний орієнтир, який трапляється частіше за інші, — P400 на орбітальній машинці з м'якою підкладкою. Кромки, ребра та інші труднодоступні місця обробляють вручну — бордовим скотч-брайтом або м'якою абразивною губкою, тому що машинка на вузьких ділянках легко протирає покриття до металу.
- зернистість обирають за техкартою наступного матеріалу — ґрунту-ізолятора або наповнювача;
- працюють чистим абразивом і змінюють його, коли він забився і перестав рівномірно різати;
- не перескакують більш ніж на 100 одиниць зернистості за один перехід — інакше риски проявляються вже після висихання лаку;
- знижують тиск на ребрах, торцях і завальцьованих кромках, використовуючи там абразивні губки еквівалентом зернистості приблизно P500–P1500;
- після матування перевіряють поверхню сухою чистою рукою в рукавичці та спрямованим світлом;
Відкрите заводське покриття не розраховане на тривале перебування без захисту: під ультрафіолетом воно поступово втрачає блиск, вкривається крейдяним нальотом і гірше тримає адгезію, тому між матуванням і нанесенням наступного матеріалу не варто робити тривалу паузу.
Що робити, якщо під час шліфування з'явився голий метал
Локальний протир не можна залишати без захисту: відкрита сталь швидко окислюється, особливо у вологому приміщенні. Ділянку перекривають сумісним антикорозійним ґрунтом — кислотним (протравлювальним) або епоксидним; епоксидний зазвичай кращий завдяки вищій міцності та сумісності і з рештою заводського покриття, і з наступними матеріалами.
Якщо протирів багато і вони займають значну площу, проблема не розв'язується десятком випадкових ґрунтувальних плям — варто зупинитися і обрати цілісну схему первинного ґрунтування. На алюмінії та оцинкованій сталі застосовують лише матеріали, які прямо допускають відповідний метал: абразив, використаний до цього на звичайній сталі, переносить на алюміній чужі частинки і провокує гальванічну корозію. Затягувати з ґрунтуванням голого металу не варто: одна процедура обмежує паузу 30 хвилинами після зачистки, а за іншою технічною картою вуглецеву сталь ґрунтують негайно, а алюміній і нержавіючу сталь — протягом 8 годин; точний ліміт залежить від конкретного продукту.
Чи потрібно ґрунтувати нову кузовну деталь перед фарбуванням
Наносити базу прямо на матоване заводське покриття, без проміжного ґрунту, не можна: різниця в жорсткості між базою і твердим заводським шаром знижує стійкість до сколів, а темний колір здатен просвічувати крізь світлі емалі.
- ґрунт-ізолятор підходить для рівної стабільної основи, коли не потрібно вирівнювати помітні дефекти;
- ґрунт-наповнювач потрібен за локального ремонту, шпаклювання, неоднорідної риски та дрібних нерівностей;
- первинний антикорозійний ґрунт застосовують на відкритому металі відповідно до його типу;
- пропорції змішування, витримку, сушіння та вікно перекриття беруть лише з документації конкретного продукту;
Якщо деталь рівна і заводське покриття стабільне, зазвичай достатньо тонкого ґрунту-ізолятора без подальшого шліфування — технологія «мокрим по мокрому»: ізолятор наносять прямо на підготовлене покриття, а базу — після короткої міжшарової витримки, без окремого сушіння і шліфування ґрунту. Якщо ж на деталі є нерівності, шпакльовані ділянки або протири до металу, застосовують класичну схему зі шліфованим ґрунтом-наповнювачем: його наносять у кілька шарів, повністю просушують і шліфують до рівної площини перед базою — зазвичай P400–P500 насухо або P800 з водою.
Чи потрібно шпаклювати нову кузовну деталь
Шпаклювання не входить до обов'язкового переліку етапів підготовки нової деталі — це інструмент для виправлення конкретного дефекту: вм'ятини, глибокої подряпини або локальної нерівності, яку не вдається прибрати шліфуванням або ґрунтом-наповнювачем. Суцільне нанесення «про всяк випадок» збільшує товщину ремонтної системи і підвищує ризик усадки: у більшості поліефірних шпаклівок максимальна рекомендована товщина шару обмежена приблизно 6,35 мм. Для дрібних рисок і пор замість основної шпаклівки використовують тонший фінішний склад (glaze) шаром не більше 3 мм, який шліфують дрібніше — аж до P400 біля самої кромки переходу.
Допустима основа під шпаклівку залежить від конкретної лінійки продукту: одні склади наносять лише на голий метал, матований приблизно P80–P120, інші — на епоксидний ґрунт, треті прямо забороняють наносити їх без попереднього епоксидного шару. Актуальна інструкція одного з великих виробників задає для своїх шпаклівок мінімальну температуру нанесення понад +7°C, частку затверджувача близько 2% за масою і час гелеутворення 3–5 хвилин за +24°C — але ці цифри стосуються конкретного продукту, а не шпаклівки взагалі. Така підготовка деталі автомобіля до фарбування вимагає уваги саме до актуальної технічної документації обраного матеріалу, а не до пам'яті про те, «як зазвичай роблять».
Після полімеризації — зазвичай через 15–20 хвилин — шпаклівку шліфують, починаючи з P80 і закінчуючи P180–P220, а перехід до заводського покриття роблять плавним, без сходинки. Потім ділянку обов'язково перекривають вторинним ґрунтом-наповнювачем — сама шпаклівка гігроскопічна і погано переносить прямий контакт із вологою без захисного шару зверху.
Як підготувати внутрішню сторону деталі
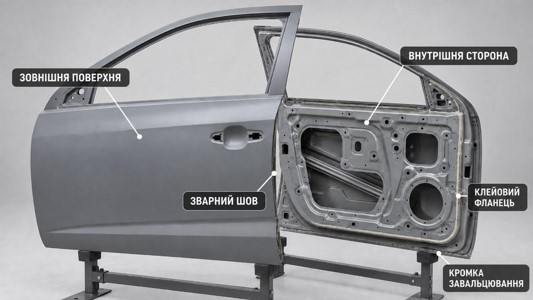
Зовнішня поверхня — лише половина роботи. У дверей, капота чи крила є видима внутрішня сторона, приховані порожнини між панелями, зварні шви, кромки завальцювання і, у частини деталей, майданчик під клейове з'єднання або вклеювання скла — і кожна з цих зон готується по-своєму.
Вимоги до зворотної сторони різняться у автовиробників: одні регламенти дозволяють залишити непошкоджене заводське покриття без фарбування там, де деталь не видно і вона не піддається прямому сонцю, інші прямо вимагають нанести ґрунт-ізолятор ще до встановлення. Єдиного правила для всіх марок тут немає — за відсутності даних щодо конкретного автомобіля зворотну сторону розумніше захистити, ніж залишити як є.
- фланці зварювання або конструкційного клею обробляють за процедурою з'єднання, включно з локальним видаленням покриття, якщо це прямо потрібно;
- шви та кромки завальцювання після ґрунтування герметизують шовним герметиком у передбачених місцях;
- приховані порожнини після монтажу заповнюють проникним антикорозійним складом через технологічні отвори;
- майданчик під вклеювання скла захищають від свіжої бази та лаку, зберігаючи заводське покриття і застосовуючи праймер за інструкцією виробника скляного клею;
На майданчику під вклеювання скла діє вимога, протилежна загальному правилу: заводське покриття тут максимально зберігають, а саму зону на час фарбування маскують — помилка здатна послабити вклеювання і порушити герметичність салону. Порожнинний віск наносять уже після зварювальних і фарбувальних операцій, коли він не забруднить з'єднання і лицьову поверхню; доступ до складних порожнин іноді контролюють бороскопом.
Особливості підготовки нових дверей, крил, капотів та інших деталей
Загальний алгоритм того, як підготувати нову деталь до фарбування, зберігається для будь-якої деталі, але конструкція і матеріал змінюють акценти. У дверей і капота є зовнішня панель, внутрішній каркас і завальцювання; у крила — відкрита зворотна сторона, арка і кромки біля кріплення. Пластиковий бампер вимагає зовсім іншої хімії та температурного режиму, тому переносити на нього металеву схему не можна.
Металеві двері, крила і капоти
На дверях і капотах до фарбування перевіряють роботу петель, замків та регулювання зазорів — інакше готову кромку легко пошкодити під час монтажу. У крила особливо уважно готують арку та кромки біля отворів: ці ділянки швидше протираються абразивом, але сильніше контактують із водою, піском і дорожнім брудом, тому знімати з них заводське покриття до металу без потреби не варто.
Пластикові бампери та накладки
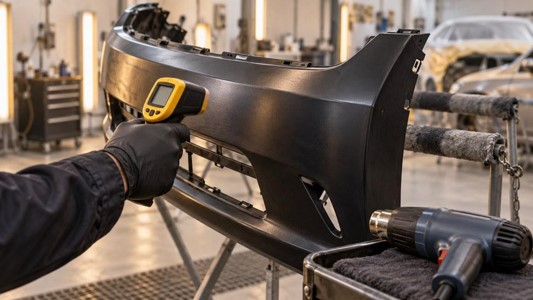
У ґрунтованої пластикової деталі спочатку перевіряють оборотність ґрунту розчинником: якщо він розм'якшується або знімається, покриття видаляють і далі працюють з деталлю як із сирим пластиком, обов'язково застосовуючи активатор адгезії.
- поліолефіни PP і TPO мають низьку поверхневу енергію: їх миють, обробляють антистатиком і прогрівають приблизно до 60 °C протягом 30 хвилин, щоб вивести на поверхню ввібрані силікони, після чого обов'язково наносять активатор адгезії;
- поліуретан PUR — термореактивний пластик, якому активатор адгезії теж потрібен, але його категорично не можна нагрівати вище тих самих 60 °C: вища температура незворотно деформує геометрію деталі;
- скловолокно з гелькоутом готується найпростіше — зазвичай достатньо очистити поверхню і матувати її без активатора адгезії, після чого одразу переходити до ґрунту-ізолятора;
Без активатора адгезії на поліолефіновому пластику фарба починає відшаровуватися пластами вже за кілька тижнів експлуатації — цей крок не можна пропускати навіть на деталі, яка виглядає абсолютно чистою і готовою.
У якій послідовності проходить підготовка нової деталі до фарбування
Зібрана воєдино, вся технологія зводиться до 10 кроків — від першого огляду до відновлення захисту після встановлення.
- Огляньте деталь і прикладіть її до автомобіля, перевіривши зазори, кріплення та сполучення із сусідніми панелями.
- Вимийте деталь водою, по можливості теплою, і повністю просушіть усі порожнини та стики.
- Визначте тип наявного покриття і перевірте його стабільність розчинником на непомітній ділянці.
- Знежирте поверхню методом двох серветок — до і після подальшої абразивної обробки.
- Усуньте реальні дефекти: виправте вм'ятини, а шпаклівку наносьте лише там, де вона дійсно потрібна.
- Матуйте всю поверхню, що фарбуватиметься, обраним абразивом, не пропускаючи кромки, вигини та труднодоступні зони.
- Захистіть кожен протир до металу сумісним антикорозійним ґрунтом, не затягуючи час до ґрунтування.
- За потреби нанесіть ґрунт-наповнювач, повністю просушіть його і зведіть риски перед базою.
- Проведіть фінальну очистку, видаліть пил і перевірте кромки на пропущений глянець перед нанесенням бази і лаку.
- Після встановлення деталі відновіть шовний герметик, протисколове покриття і захист прихованих порожнин.
Часті помилки під час підготовки нової кузовної деталі
Більшість помилок виникає не через відсутність окремого матеріалу, а через неправильне рішення на самому початку процесу.
- визначати тип покриття лише за кольором і пропускати сольвент-тест невідомого шару;
- повністю знімати справний e-coat «про всяк випадок»;
- шліфувати деталь до миття та знежирення, вдавлюючи оливу й силікон в абразивну риску;
- знежирювати однією вологою серветкою замість методу двох серветок;
- призначати одну зернистість для будь-якого ґрунту без перевірки техкарти наступного матеріалу;
- пропускати кромки, вигини та труднодоступні ділянки під час загальної обробки машинкою;
- залишати протир до металу без захисного ґрунту;
- наносити шпаклівку по всій новій панелі замість виправлення локальної геометрії;
- змішувати кислотний та епоксидний ґрунти без прямого допуску виробника;
- перегрівати PUR-пластик або пропускати активатор адгезії на PP і TPO;
- фарбувати зварні, клейові та скляні зони нарівні зі звичайною зовнішньою поверхнею;
- забувати відновити шовний герметик і захист прихованих порожнин після встановлення;
Окрема помилка — прискорювати сушіння без урахування температури самої деталі і допустимого режиму продукту: зовні шар може здаватися сухим, залишаючись недостатньо затверділим усередині, і подальше шліфування тоді забиває абразив і погіршує адгезію.
Як зрозуміти, що нова деталь готова до фарбування
Перш ніж переходити до бази і лаку, корисно звіритися з коротким чек-листом готовності.
- тип і стан покриття визначені, нестабільні ділянки видалені;
- деталь приміряна, зазори та кріплення перевірені заздалегідь;
- на поверхні немає оливи, воску, силікону, пилу та слідів корозії;
- усі вм'ятини та інші дефекти усунені, а не замасковані товстим шаром матеріалу;
- поверхня підготовлена рівномірно — без непройдених глянцевих плям, включно з кромками і заглибленнями;
- кожен протир до металу захищений сумісним антикорозійним ґрунтом;
- нанесений ґрунт-наповнювач повністю висох і зведений до потрібної зернистості;
- усі матеріали належать до однієї сумісної малярної системи, а не підібрані «за пам'яттю»;
Якщо хоча б один пункт викликає сумнів, фарбування краще відкласти і повернутися до відповідної операції: база і лак не зміцнюють слабкий нижній шар, не зупиняють корозію і не компенсують забруднення.
Висновок
Нова деталь — це не готова до фарбування поверхня, а лише відправна точка для кількох рішень: підготовка нової деталі до фарбування починається з точного визначення того, чим деталь вкрита, а не з вибору абразиву покрупніше «про всяк випадок». Помилка на цьому першому кроці обходиться дорожче за будь-яку іншу — її важче і дорожче виправити, ніж одразу зробити правильно.
Підготовка нової кузовної деталі до фарбування займає більше часу, ніж здається на перший погляд, але саме вона визначає, чи протримається підсумкове покриття роками, чи почне відшаровуватися вже в перший сезон експлуатації. Увага до кожної зони деталі — від зовнішньої поверхні до прихованих порожнин і технологічних фланців — окуповується результатом, який не поступається заводській якості.