После кузовного ремонта правильная подготовка металла к покраске определяет, насколько прочно последующие материалы свяжутся с основанием и как долго металл останется защищённым от коррозии. Наносить краску сразу на отрихтованную или сваренную деталь нельзя: на поверхности почти всегда остаются окалина, продукты коррозии, сварочные загрязнения, жир и нестабильные края старого лакокрасочного покрытия. Каждый из этих дефектов не виден на глаз, но снижает адгезию и сокращает ресурс покрытия в разы.
Материал рассчитан и на владельца автомобиля, который готовит локальный ремонт самостоятельно, и на мастера кузовного участка. Здесь по шагам разобрана подготовка металла автомобиля к покраске: от первичного осмотра детали до финального чек-листа готовности — очистка, удаление ржавчины, выравнивание, шлифование, обезжиривание, выбор первичного грунта, шпатлевание, герметизация сварных швов и правильные условия в помещении. Главный принцип — каждый этап подготавливает основание именно под следующий материал, а не выполняется по одному универсальному шаблону.
Подготовка металла к покраске: с чего начать
Разобраться, как подготовить металл к покраске после ремонта, проще всего по порядку, а начинается всё не со шлифовальной машинки, а с дефектовки. Деталь осматривают целиком, а не только в зоне видимого повреждения: форма и зазоры должны соответствовать тому, что предполагал ремонт, а оставшаяся вмятина или выступ под финишным покрытием не исчезнут, а лишь станут менее заметны.
Отдельно проверяют состояние сварного шва и металла вокруг него, следы поверхностной коррозии, остатки старого лакокрасочного покрытия и доступность обратной стороны детали — после окраски эти зоны часто становятся недоступны, а незащищённый металл продолжает контактировать с влагой изнутри. Если исправное старое покрытие держится прочно, снимать его целиком до голого металла не обязательно: гораздо важнее убедиться, что именно повреждённые участки устранены полностью, а не просто закрашены поверх.
- соответствие геометрии и зазоров детали технологии ремонта;
- состояние сварного шва и прилегающего к нему металла;
- следы поверхностной ржавчины и коррозионные раковины;
- остатки старого лакокрасочного покрытия — стабильно оно или отслаивается;
- доступность обратной стороны детали для последующей защиты;
Неповреждённое заводское катафорезное покрытие также не снимают до металла автоматически: если оно стабильно и выбранная система материалов допускает работу по нему, поверхность обычно только очищают и подготавливают по требованиям следующего грунта. Такая тактика сохраняет заводскую антикоррозионную защиту и уменьшает площадь открытого металла, которую потом придётся заново изолировать.
Как очистить металл после сварки и кузовного ремонта
Обработка металла перед покраской после сварки начинается с механического удаления всего, что не должно остаться под покрытием: окалины, нагара, брызг расплавленного металла и непрочных остатков старой краски. Задача — получить прочное основание без отслаивающихся включений, а не стачивать лист без необходимости: на тонких кузовных панелях слишком агрессивная очистка способна изменить геометрию, особенно если металл уже был термически нагружен сваркой.
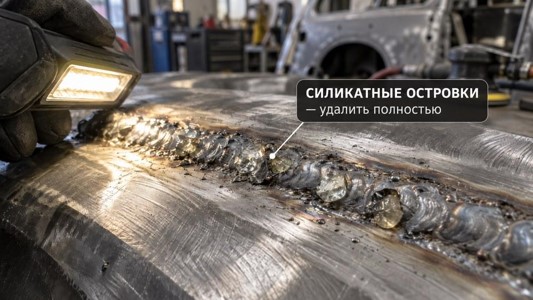
Сварной шов требует отдельного внимания из-за силикатных островков — твёрдых стекловидных включений, которые нередко образуются после сварки в защитном газе. Это не силикон от полироли и не обычное жировое загрязнение: если такие островки не удалить, при их отслоении вместе с нанесённым покрытием на шве снова открывается голый металл, и вся обработка металла перед покраской в этом месте оказывается напрасной. Шов и прилегающую зону зачищают до однородного основания и затем повторно осматривают под направленным светом.
Как убрать ржавчину с отремонтированной детали
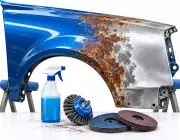
Красить или грунтовать по активной, не удалённой ржавчине нельзя ни при каких условиях: процесс окисления продолжается под плёнкой покрытия независимо от того, чем она закрыта, а продукты коррозии занимают больший объём, чем исходный металл, поэтому покрытие рано или поздно вздувается и отслаивается. Поверхностную ржавчину убирают шлифованием или зачисткой до чистого металла; для отдельных труднодоступных очагов применяют химическую обработку, совместимость которой с последующим грунтом проверяют по технической документации.
После удаления коррозии важно различать два разных дефекта. Коррозионная раковина — это уже потеря материала, а оставшаяся ржавчина — просто неубранное загрязнение. Сошлифовывать окружающий металл до дна каждой глубокой раковины ради идеальной плоскости не нужно: это дополнительно снижает остаточную толщину листа. Если глубина повреждения вызывает сомнения в прочности детали, решение принимают индивидуально по конкретному автомобилю — единого числового порога, после которого деталь обязательно меняют вместо того чтобы шпатлевать, техническая документация производителей материалов не приводит.
- Удалите рыхлые продукты коррозии и загрязнения до прочного основания.
- Проверьте углубления и участки истончения, не сравнивая их ценой лишнего съёма металла.
- Очистите пыль и продукты обработки, затем осмотрите поверхность повторно при хорошем освещении.
- Как можно быстрее переходите к следующей допустимой операции, чтобы чистый металл не оставался открытым без необходимости.
Как выровнять металл перед дальнейшей обработкой
Рихтовку — устранение выступов, вмятин и деформаций сварных соединений — выполняют до нанесения любых химических составов, а не после. Чем точнее восстановлена исходная геометрия детали на этом этапе, тем тоньше будет слой шпатлёвки, который потребуется позже: шпатлёвка предназначена для финального микровыравнивания, а не для компенсации недоведённой рихтовки.
Особое внимание уделяют зоне возле шва: если валик сварки выступает, его аккуратно выравнивают, не повреждая окружающий лист, а если рядом появилась усадочная впадина — сначала корректируют металл и только потом принимают решение о выравнивающем материале. Попытка исправить геометрию уже после нанесения грунта — распространённая ошибка обратного порядка: повторная сварка, вытяжка металла или локальная зачистка на этом этапе неизбежно повредят уже нанесённый слой, и подготовку поверхности придётся повторять заново.
Как правильно зашлифовать металлическую поверхность
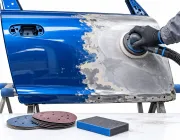
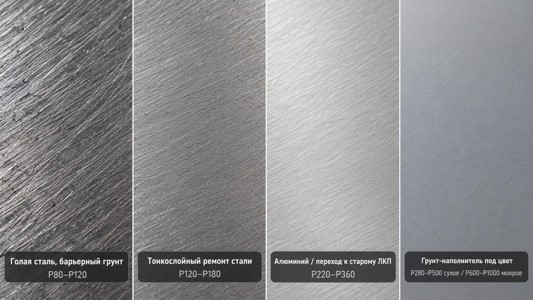
Единой зернистости абразива для всей статьи не существует — выбор всегда зависит от связки «основание → операция → материал сверху». Для формирования профиля под толстый барьерный грунт на голой стали обычно берут абразив P80–P120, для финишной подготовки тонкослойного авторемонта той же стали — заметно более мелкий, P120–P180; эти диапазоны не противоречат друг другу, а относятся к разным задачам. Переходы к старому покрытию и алюминий требуют отдельной, более мягкой обработки, чем открытая сталь — обычно P220–P360.
- голая сталь под толстый барьерный грунт — абразив P80–P120, формирующий профиль для механического сцепления;
- сталь под тонкослойную авторемонтную систему — заметно более мелкий абразив P120–P180 той же стали;
- алюминий — отдельный диапазон P220–P360 и отдельный чистый инструмент, никогда не общий со сталью;
- переход к стабильному старому лакокрасочному покрытию — более мелкая обработка, обычно P220–P360, чтобы плавно свести край;
- грунт-наполнитель перед цветом — финишная зернистость обычно в пределах P280–P500 сухим способом (точная цифра зависит от системы материалов) или P600–P1000 мокрым, если это разрешено производителем;
Общее правило: нельзя пропускать больше одной ступени зернистости за один переход — риски предыдущего, более грубого этапа не выводятся следующим и проступают под финишным покрытием после усадки. Слишком мелкий абразив на голом металле тоже вреден: чрезмерно гладкая поверхность хуже держит механическое сцепление первичного грунта. Одновременно нельзя чрезмерно давить на машинку или долго работать в одной точке — локальный нагрев тонкой панели вызывает деформацию, а для высокопрочной стали избыточное сошлифовывание в зоне точечной сварки способно ослабить саму конструкцию детали.
Температура и влажность в помещении
Температура, влажность воздуха и запас над точкой росы влияют сразу на несколько этапов подготовки, а не только на момент нанесения краски, поэтому эту тему стоит рассмотреть отдельно, а не мимоходом внутри главы про грунт. У большинства современных двухкомпонентных материалов минимальная температура нанесения лежит в пределах +10…+15°C, а относительная влажность не должна превышать 75–80%; точное значение всегда указано на этикетке конкретного продукта, а не является единым нормативом для любого материала.
Критична температура именно самой детали, а не воздуха в помещении: металл должен быть выше точки росы минимум на 3°C — это требование встречается в реальных технических картах эпоксидных грунтов, — иначе на свежем слое образуется незаметный конденсат, который резко снижает адгезию и может спровоцировать коррозию под покрытием. Холодная деталь в тёплом влажном гараже рискует получить такой конденсат даже при комфортной температуре воздуха. Слишком долгая пауза между зачисткой голого металла и нанесением грунта тоже опасна — на воздухе, особенно при повышенной влажности, на незащищённой поверхности может появиться едва заметная вспышечная ржавчина; точного времени в минутах, одинакового для всех условий, производители не приводят, поэтому разумный ориентир — сокращать этот промежуток, а не рассчитывать на конкретное число минут запаса.
Не стоит сводить все временные параметры к слову «высохло». Жизнеспособность готовой смеси определяет, сколько материал остаётся пригодным после смешивания; межслойная выдержка — когда можно наносить следующий слой; время до шлифования — когда поверхность выдержит абразив; окно перекрытия — сколько ещё можно наносить следующий материал без повторной подготовки. Эти четыре интервала у одного и того же продукта заметно различаются, и путать их друг с другом — частая причина брака.
Нужно ли обезжиривать металл перед грунтованием
Обезжиривание перед грунтованием обязательно на каждом этапе подготовки, а не только один раз в самом начале — даже визуально чистая поверхность может содержать силикон, масло или остатки полиролей. Решая, чем обработать металл перед покраской на этом шаге, стоит сразу отказаться от обычного растворителя: уайт-спирит или ацетон снимают масляные загрязнения, но не справляются с силиконом, для этого нужен специальный антисиликон, иначе на свежем покрытии появляются характерные кратеры, известные как «рыбий глаз».
Правильная техника — двумя чистыми салфетками: первая наносит состав на небольшой участок, ориентировочно 60×60 см за один проход, вторая сразу же снимает его вместе с растворённым загрязнением, не дожидаясь высыхания. Если дать обезжиривателю испариться самостоятельно, загрязнение перераспределяется по поверхности вместо того, чтобы удалиться, а на металле остаются едва заметные разводы. После завершающей очистки желательно не касаться поверхности голыми руками — жировой след с кожи снижает адгезию так же надёжно, как забытая полироль.
Какой грунт наносить на голый металл
Для голого металла применяют два принципиально разных типа первичного грунта, и решение здесь зависит не от личных предпочтений, а от объёма ремонта и дальнейших материалов. Эпоксидный грунт защищает по барьерному принципу: физически изолирует металл от влаги и кислорода, ложится почти на любое подготовленное основание — голый металл, стабильное старое покрытие, стеклопластик — и может оставаться открытым продолжительное время, но сам по себе не устраняет уже существующую коррозию, только защищает уже чистый металл. Кислотный, или травящий, грунт действует химически: содержащаяся в нём кислота слегка протравливает поверхность, создавая тонкую фосфатную плёнку с очень прочной адгезией именно к голому металлу, но такой грунт не образует толстого барьера, гигроскопичен и не предназначен для запечатывания уже имеющейся ржавчины.
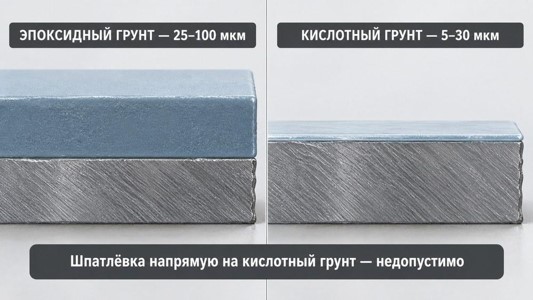
По толщине различие заметно сразу: у эпоксидных систем сухая толщина одного слоя обычно находится в пределах 25–100 мкм, поэтому такой грунт способен работать как выраженный антикоррозионный барьер. У кислотных систем эта величина заметно меньше, порядка 5–30 мкм, — это тонкая реактивная плёнка, а не наполняющий или герметизирующий слой. Различаются и сроки: у кислотного грунта перекрытие следующим материалом возможно уже через 10–20 минут при 20°C, тогда как у эпоксидного межслойная выдержка обычно укладывается в 5–20 минут, а полное отверждение при той же температуре может занимать порядка 12–24 часов. Это ориентировочные диапазоны, а точные цифры для конкретного продукта всегда смотрят на этикетке и в технической документации.
Конкретные примеры показывают, насколько диапазон внутри одного и того же типа грунта может отличаться у разных производителей: у одной эпоксидной системы сухой слой укладывается в 25–70 мкм, а суммарная толщина не должна опускаться ниже 80 мкм, если это единственный антикоррозионный слой во всей системе; у другой — 40–60 мкм за проход при 2–3 нанесённых слоях. Повышенная температура заметно ускоряет отверждение: 45–60°C сокращают его примерно до 45 минут вместо 12–24 часов при комнатной температуре. Жизнеспособность уже готовой, смешанной с отвердителем смеси у эпоксидных составов обычно укладывается в 2–4 часа при 20°C — после этого срока наносить её на металл уже нельзя. У кислотных грунтов число слоёв обычно ограничено 1–2: из-за малой толщины плёнки больше и не требуется.
На практике выбор понятен: для больших участков голого металла и там, где планируется дальнейшее шпатлевание, чаще применяют эпоксидный грунт как более универсальный и безопасный вариант. Для точечных протравленных пятен голого металла и подготовки сварных швов под герметик уместнее кислотный грунт — он быстро даёт прочное сцепление именно там, где нужна точечная защита, а не толстый изолирующий слой на всю деталь.
- эпоксидный грунт — барьерная защита, широкий выбор оснований, не устраняет ржавчину, оптимален под шпатлевание;
- кислотный грунт — химическая пассивация голого металла, быстрая точечная адгезия, не создаёт толстого барьера;
- нанесение шпатлёвки поверх кислотного грунта недопустимо без промежуточного изолирующего слоя — кислота нарушает отверждение шпатлёвки;
- эпоксидный грунт поверх кислотного тоже нельзя считать универсально допустимой схемой — в большинстве систем нужен изолирующий слой, отдельные исключения зависят от конкретной пары продуктов;
- выбор конкретного продукта и его параметров всегда сверяют с технической документацией производителя;
Когда наносить шпаклевку после ремонта детали
Шпатлёвка нужна не всегда: если рихтовкой уже достигнута приемлемая плоскостность, её задача — только финальное микровыравнивание тонким слоем, а не восстановление геометрии. Использовать толстый слой шпатлёвки для компенсации плохо выполненной рихтовки нельзя: у проверенных материалов максимальная толщина одного слоя обычно не превышает 3 мм для наполняющих составов и 1–2 мм для финишных, а превышение этого предела ведёт к усадке и растрескиванию покрытия. В зависимости от системы материалов шпатлёвка допустима как на подготовленный голый металл, так и на полностью отверждённый совместимый эпоксидный грунт — оба маршрута существуют, поэтому абсолютный запрет на шпатлевание голого металла неверен. По времени у проверенных составов жизнеспособность готовой смеси при 20°C укладывается в 3–6 минут — работать с ней нужно быстро, а полное отверждение при той же температуре занимает обычно 20–30 минут; при температуре ниже 20°C это время заметно растёт, поэтому в холодном помещении шпатлёвка остаётся мягкой дольше, чем указано на этикетке. Зернистость для обработки уже отверждённой шпатлёвки — отдельный вопрос от зернистости под голый металл: черновую обработку обычно выполняют абразивом P80–P150, а финишную, перед грунтом-наполнителем, — P120–P320.
Отдельное правило совместимости: полиэфирная шпатлёвка не наносится напрямую на кислотный грунт, а также на однокомпонентные акриловые и нитроцеллюлозные материалы — кислота нейтрализует пероксидный отвердитель шпатлёвки, из-за чего слой не отверждается должным образом и теряет адгезию пластами. Если система материалов всё же предполагает кислотный грунт под шпатлевание, между ними обязателен промежуточный изолирующий слой двухкомпонентного акрилового или эпоксидного грунта; на правильно отверждённый эпоксидный грунт шпатлёвка наносится без ограничений.
Отдельная путаница, которую стоит сразу снять: кузовная шпатлёвка, которую наносят шпателем и измеряют в миллиметрах, — не то же самое, что распыляемый акриловый грунт-наполнитель, чья толщина зависит от выбранного режима одного и того же продукта: от 20–30 мкм в режиме «мокрым по мокрому» до 40–60 мкм в наполняющем режиме, и который работает уже с рисками и мелкими неровностями после шпатлевания, а не с миллиметровыми перепадами. Жизнеспособность такой смеси при 20°C — около часа, а отверждение занимает порядка 3 часов при 20°C или около 30 минут при 60°C. Это разные продукты с разными задачами, и ограничение толщины одного из них нельзя переносить на другой.
Как подготовить сварные швы к покраске
Подготовка сварного шва — это не одна операция, а последовательность из трёх зон, которые редко разбирают вместе: лицевая сторона, прилегающий к шву металл и обратная или закрытая сторона соединения. Лицевую сторону зачищают от окалины, брызг и силикатных островков, затем защищают антикоррозионным грунтом и герметизируют шовным герметиком, который создаёт эластичный барьер против влаги и компенсирует вибрационные нагрузки кузова; кислотный грунт под герметиком нежелателен, если система прямо не разрешает такую комбинацию.
- Очистите лицевую часть шва и прилегающий металл до прочного основания, сохраняя толщину панели.
- Нанесите совместимый антикоррозионный грунт по требованиям выбранной системы.
- Герметизируйте стык подходящим шовным герметиком по подготовленному основанию.
- При доступе обработайте обратную сторону ремонта, где металл также был повреждён или перегрет.
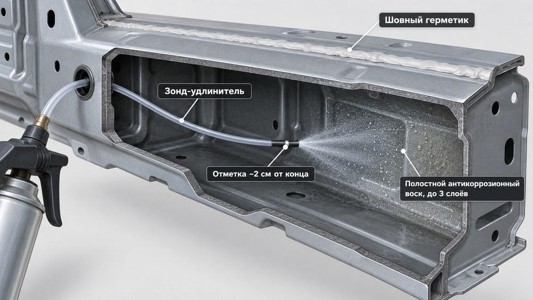
- После окраски доставьте полостной антикоррозионный состав в закрытые профили зондом-удлинителем, если конструкция это предусматривает.
Для полостного антикоррозионного воска в реальных технических картах встречается конкретная техника нанесения: аэрозоль перед использованием встряхивают около минуты, удлинитель заводят в профиль до упора и распыляют состав, отмечая на нём ориентир примерно в 2 см от конца, а при извлечении зонда нанесение повторяют — обычно до 3 раз, чтобы покрыть стенки полости равномерно, без сухих участков.
Если обратная сторона шва доступна физически, её обрабатывают так же внимательно, как лицевую: скрытая коррозия внутри соединения развивается там, где её никто не видит при обычном осмотре. Там, где обратная сторона уже представляет собой закрытую полость или скрытый профиль кузова, антикоррозионный состав доставляют внутрь специальным зондом-удлинителем — распылением защитного воска, а не герметика: это две разные задачи с разными продуктами, и одна операция не заменяет другую.
Как подготовить переход между голым металлом и старой краской
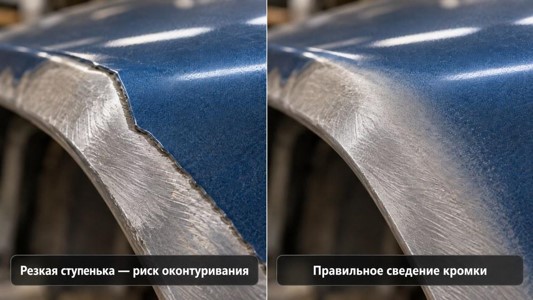
Границу между зачищенным металлом и сохранившимся старым лакокрасочным покрытием сводят плавно, без резкой «ступеньки» — этот приём называют сведением кромки. Если оставить резкий перепад высоты, в нём скапливаются растворители новых материалов, и после высыхания на этом месте проступает заметный контур — так называемое оконтуривание.
Переход обрабатывают постепенно уменьшающейся зернистостью абразива, растягивая границу на достаточную ширину вместо точечной шлифовки в одном месте, и оценивают рукой и под боковым светом: если ноготь цепляется за выраженную ступеньку, граница ещё требует обработки. При этом стабильное заводское покрытие не стачивают дальше, чем нужно для получения плавного профиля — итоговая проверка простая: проведённая по этому месту рука не должна ощущать перепад высоты между старым покрытием и новым слоем материала.
В какой последовательности наносить материалы
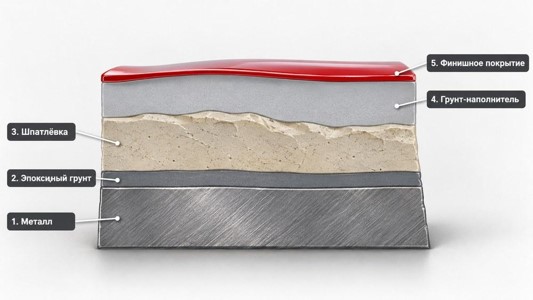
Единой обязательной цепочки материалов для любого ремонта не существует — реальная последовательность зависит от того, нужна ли шпатлевание вообще и какой первичный грунт выбран, поэтому подготовка металла к покраске распадается на несколько рабочих маршрутов, а не один линейный рецепт.
- Маршрут без шпатлевания. Подготовленный голый металл сразу закрывают разрешённой грунтовочной системой, если геометрия и поверхность уже не требуют выравнивания.
- Маршрут с шпатлеванием по металлу. Металл зачищают нужным абразивом, обезжиривают, шпатлюют, отверждают и шлифуют шпатлёвку, затем защищают восстановленное основание грунтом-наполнителем.
- Маршрут с эпоксидным грунтом перед шпатлеванием. Чистый металл сначала изолируют совместимым эпоксидным составом, выдерживают его по технической документации, затем наносят шпатлёвку и продолжают систему наполнителем.
Выбор конкретного маршрута всегда определяется совместимостью материалов одной системы и требованиями конкретной технической документации, а не привычкой «делать как всегда»: смешивание грунтов и шпатлёвок разных несовместимых типов внутри одной цепочки — источник большинства проблем, разобранных в следующей главе. Именно поэтому подготовка кузова автомобиля к покраске после серьёзного ремонта требует заранее продуманной системы материалов, а не подбора грунта и шпатлёвки по отдельности в последний момент.
Частые ошибки при подготовке металлической детали
- нанесение грунта или краски по неудалённой ржавчине, окалине или непрочным остаткам старого покрытия;
- однократное обезжиривание вместо двукратного там, где производитель прямо требует повторной обработки антисиликоном;
- пропуск более одной ступени зернистости абразива подряд, из-за чего глубокие риски проступают под финишным покрытием;
- использование общего абразива для стали и алюминия, создающее перекрёстное загрязнение и риск гальванической коррозии;
- нанесение шпатлёвки на кислотный грунт или на голый металл без предварительной антикоррозионной защиты;
- использование толстого слоя шпатлёвки вместо полноценной рихтовки для компенсации оставшихся неровностей;
- нарушение межслойной выдержки — нанесение следующего слоя на ещё не высохший материал, из-за чего растворитель остаётся заперт внутри;
- ориентация на температуру воздуха в помещении вместо реальной температуры самой детали при расчёте времени отверждения;
- оставление силикатных островков на шве и незащищённой обратной стороны сварного соединения без внимания;
- агрессивная зачистка сварных точек на высокопрочной стали, критически ослабляющая панель;
Большинство этих ошибок объединяет одно: экономия времени на одном из этапов, которая проявляется не сразу, а спустя недели или месяцы эксплуатации, когда исправить дефект уже нельзя без полного повторения всей подготовки.
Как понять, что деталь готова к покраске
Финальная подготовка детали к покраске завершается не по ощущению «вроде всё сделали», а по конкретному, проверяемому списку.
- Проверьте форму детали, зазоры и зоны сварки — шпатлёвка не должна скрывать невыполненную рихтовку.
- Убедитесь, что на металле нет активной ржавчины, окалины, нагара, сварочных брызг и рыхлых остатков покрытия.
- Проверьте плавность перехода к старому лакокрасочному покрытию — резкая кромка и отслаивающиеся края недопустимы.
- Осмотрите поверхность с проявочным покрытием — оно должно показать, что риски, поры и локальные неровности устранены.
- Сверьте зернистость финальной шлифовки с требованиями следующего материала.
- Удалите пыль, выполните финальное обезжиривание и убедитесь, что деталь полностью сухая, включая швы и труднодоступные зоны.
- Проверьте, что обратная сторона швов и закрытые полости получили предусмотренную антикоррозионную защиту.
Заключение
Подготовка металлической детали после ремонта решает сразу две задачи одновременно: восстанавливает ровную рабочую поверхность и надёжно защищает металл от повторной коррозии. Ни одна из этих задач не решается изолированно — качественная рихтовка без правильного грунта так же уязвима, как безупречный грунт поверх плохо выправленной геометрии.
Перед нанесением каждого следующего материала стоит проверять его совместимость с уже нанесённым слоем и соблюдать технологию конкретного производителя — точные цифры температуры, времени отверждения и допустимой толщины всегда указаны на этикетке используемого продукта, и именно они, а не общие ориентиры, определяют итоговый результат.