Розбираючись, як прибрати іржу з автомобіля перед фарбуванням, важливо одразу відмовитися від головної помилки — спроби просто перекрити пошкоджену ділянку товстим шаром ґрунту й емалі. Іржа — видимий результат окиснення заліза в присутності кисню та вологи, і зафарбовування не зупиняє цей процес: корозія продовжує руйнувати метал під новим покриттям, поки не проявиться знову. Матеріал стане в пригоді і власнику автомобіля, який готує кузов до фарбування самостійно, і майстру в сервісі.
Довговічність ремонту визначається не маркою фарби, а тим, наскільки повно видалена корозія і правильно підготовлений метал перед ґрунтуванням. Далі — послідовність дій від діагностики пошкодження до захисту кузова від повторної іржі, з реальними технічними діапазонами замість загальних порад «зачистіть і пофарбуйте».
Чому не можна фарбувати автомобіль поверх іржі
Шар корозії на сталі не створює герметичного бар'єру — його пориста структура пропускає вологу й кисень до ще не пошкодженого металу. Якщо нанести ґрунт і фарбу прямо на пухкий оксид, реакція під плівкою не зупиняється, хоча зовні іржі вже не видно.
Механізм руйнування виглядає так:
- Окиснення триває під плівкою покриття, а сама іржа займає більший об'єм, ніж метал, який вона замінила.
- Зростаючий об'єм оксидів створює внутрішнє напруження, яке поступово відриває покриття зсередини.
- Волога проникає крізь мікропори плівки і реагує із солями в осередку корозії, через що з'являються осмотичні пухирі.
- Процес завершується розтріскуванням і повним відшаруванням покриття — найчастіше біля кромок, кріплення та зварних швів.
Точний строк, за який це станеться, наперед не визначити — він залежить від вологості, дорожніх реагентів, стану швів і якості самого покриття, і називати конкретний тиждень чи місяць було б нечесно щодо читача. Прискорені лабораторні випробування в камері зі сталою високою вологістю показують помітне зростання корозії під покриттям уже в межах кількох місяців, а не років — тобто в контрольованих умовах процес розвивається швидше, ніж здається на око, хоча переносити цю лабораторну цифру на реальний гараж не можна. Зчеплення ґрунту й фарби з пухкою, лускатою іржею при цьому практично відсутнє: будь-яка вібрація чи перепад температур — і покриття відходить пластами разом із нею.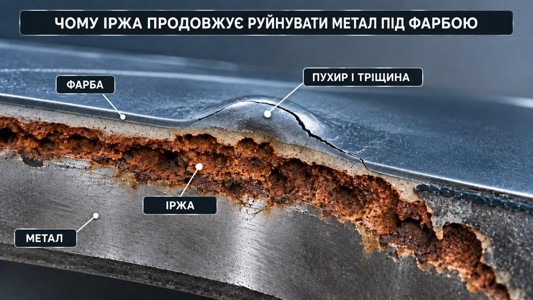
Як визначити ступінь корозії кузова
Перш ніж обирати спосіб обробки, потрібно оцінити глибину ураження — розмір рудої плями сам по собі про неї нічого не говорить. Невеликий скол може приховувати вузьку глибоку раковину, а широкий поверхневий наліт — порівняно цілий метал. У кузовному ремонті корозію заведено ділити на три практичні ступені.
- поверхнева (косметична) корозія — тонкий оксидний наліт, під яким після очищення залишається рівний, міцний метал; зазвичай виникає на місці сколів і подряпин, де порушена цілісність старого покриття;
- глибока (піттингова) корозія — осередки йдуть у пори, зварні шви та простір під накладками, утворюючи вузькі, але глибокі раковини й кратери; пласке шліфування знімає лише їхні верхівки, а не дно;
- наскрізна корозія — метал проїдений наскрізь або кришиться при натисканні; найчастіше трапляється в прихованих порожнинах, арках, порогах і нижній частині дверей, де найдовше затримуються волога та реагенти;
Окремо варто знати про гальванічну корозію, яка виникає на стику різних металів — наприклад, сталі й алюмінію — за наявності електроліту, та про щілинну корозію, яка приховано розвивається під ущільнювачами, молдингами і всередині зварних швів, там, де звичайний огляд її не покаже. Остаточне рішення про метод ремонту приймають лише після зняття непрочного покриття й пухких окислів, коли видно саму основу і, за можливості, зворотний бік деталі: якщо пошкоджений силовий елемент — поріг, лонжерон, стійка, — його оцінюють суворіше, ніж зовнішню панель з однією поверхневою плямою.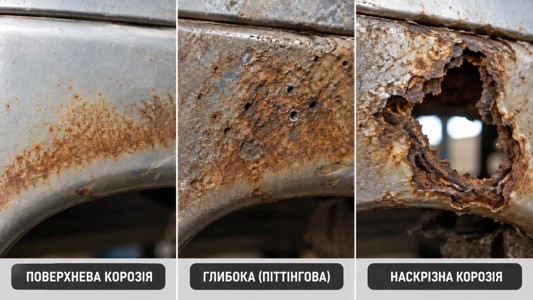
Як підготувати іржаву ділянку до обробки
Підготовка іржавого кузова до фарбування починається з миття, а не зі шліфмашинки в руках. На брудній поверхні важко побачити справжні межі пошкодження, а абразив здатний втерти забруднення глибоко у свіжу риску.
- Вимийте ремонтну зону та прилеглі ділянки, приділяючи особливу увагу прихованим порожнинам і підкрилкам, де накопичується найбільше дорожніх реагентів.
- Демонтуйте або відсуньте елементи, що заважають, — ущільнювачі, молдинги, накладки: під ними часто ховається щілинна корозія, яку інакше не помітити.
- Огляньте зворотний бік деталі та доступні порожнини на предмет розшарування, здуттів і пошкодженого герметика.
- Знежирте ділянку відповідним складом до початку шліфування, а не після: якщо шліфувати наждачним папером немиту деталь, абразив втисне бітум, мастило або силікон у пори металу, звідки їх потім буде не прибрати.
Така послідовність економить час: переробляти зачистку через занесений під покриття жир дорожче, ніж один раз зробити все по порядку. Робочу зону розширюють із запасом, захоплюючи справне покриття навколо осередку, а не лише видимий рудий наліт — під кромкою старого лаку підплівкова іржа часто заходить далі, ніж здається.
Як видалити поверхневу іржу
Розберемо, як прибрати іржу з автомобіля перед фарбуванням власними силами, починаючи з найпростішого випадку. Видалення іржі з автомобіля на поверхневому рівні — механічний процес зняття оксидного шару до чистого металу, а не сточування здорової основи. Орієнтир готовності — стан, близький до міжнародних стандартів підготовки поверхні: Sa 2½ для абразивоструменевого очищення, коли метал має рівний сіро-білий відтінок і лише слабкі сліди забруднень не більш ніж на 5% площі, або St 3 для ручного та механізованого зачищення без піскоструменя, коли поверхню доводять до вираженого металевого блиску.
Зернистість підбирають за етапами: для грубого зачищення трапляється діапазон P40–P80, але це не обов'язковий старт для кожної панелі — надто агресивний абразив на тонкому листі здатний зняти більше металу, ніж потрібно. Далі риску послідовно зменшують через проміжні ступені P80–P180 або P120–P240; фінішну зернистість під конкретний ґрунт чи шпаклівку задає вже технічна карта на цей матеріал. Правило просте: обирайте мінімально необхідну інтенсивність, а не максимально доступну, і ніколи не перестрибуйте одразу з грубого зерна на дрібне — чим рівніша і правильніша риска залишається після шліфування, тим вища адгезія наступного ґрунту.
Окремої уваги заслуговують синтетичні нетканні круги на основі карбіду кремнію — «корали» (Clean & Strip). Вони знімають іржу і старе покриття, але майже не з'їдають сам метал, знижуючи ризик стоншення деталі порівняно з агресивнішим пелюстковим кругом. Дротяна щітка прибирає пухкі продукти корозії, але металевий блиск після неї ще не підтверджує чистоту глибоких пор: як видалити іржу з кузова автомобіля без залишкових осередків, показує лише огляд за бокового освітлення, а не загальний вигляд поверхні.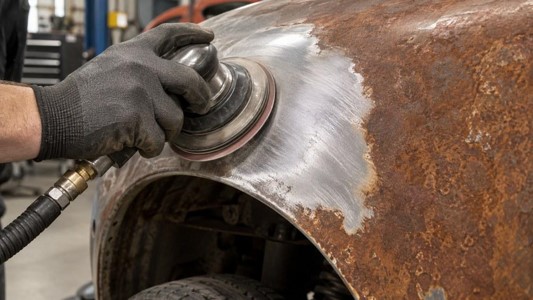
Що робити з глибокою та в'їлою корозією
Плаский абразив спочатку знімає виступаючі ділянки, а на дні вузьких раковин залишаються темні осередки активної корозії. Якщо їх не прибрати, іржа проявиться знову вже під новим покриттям — вирівнювати всю панель за цією найглибшою точкою неправильно, раковину потрібно чистити окремо.
- Абразивоструменева (піскоструменева) обробка вибиває продукти корозії з раковин, не стоншуючи всю площину деталі. Єдиного нормативу тиску для автомобільних панелей виробники фарб не публікують, але у виробників обладнання є загальний орієнтир: сифонні апарати зазвичай працюють у діапазоні 60–90 psi, апарати прямого тиску — від 15 до 80 psi. Чим нижчий тиск, тим менший ризик деформації тонкого металу, тому для делікатних кузовних панелей розумно триматися нижньої частини діапазону, приблизно 15–65 psi, і обов'язково звірятися з інструкцією конкретного обладнання й абразиву.
- Хімічний гель-видалювач підходить для локальних глибоких осередків у гаражних умовах: густий склад не стікає, проникає в раковини і розчиняє продукти корозії за кілька хвилин контакту, після чого його ретельно змивають великою кількістю води, а метал одразу просушують.
- Електроліз застосовують для вже знятих деталей: їх занурюють у розчин кальцинованої соди і підключають до джерела постійного струму, завдяки чому іржа відділяється від поверхні без механічного впливу на сам метал.
Чим прибрати іржу з автомобіля в подібних випадках — питання вибору між цими методами за формою деталі й доступністю ділянки, а не пошуку одного способу на всі випадки.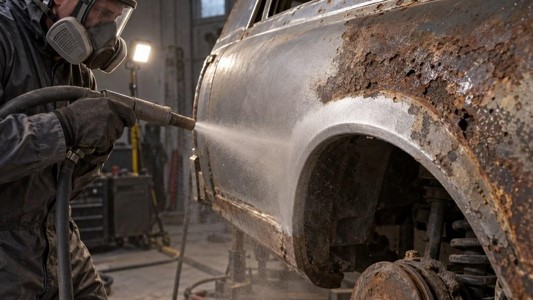
Коли іржавий метал потрібно вирізати
Тут варто одразу відмовитися від спокуси назвати точний відсоток або міліметри залишку товщини, за яких деталь пора вирізати — жоден виробник матеріалів і жоден галузевий стандарт такого порогу не публікує. Рішення приймають за якісними ознаками.
- на металі видно наскрізний отвір або тріщину, навіть розміром з вушко голки — заробляти такий дефект шпаклівкою зі скловолокном не можна: вона гігроскопічна і не відновлює міцність деталі;
- метал кришиться або продавлюється під шкребком по всьому периметру пошкодженої зони, а не в одній точці;
- іржа зачепила силовий елемент кузова — лонжерон, поріг, стійку, підсилювач — тобто деталь, від якої залежить пасивна безпека автомобіля при аварії;
При цьому повна вирізка і зварювання — не завжди безпечніший вибір за замовчуванням. Якщо заміна панелі порушить цілі заводські зварні шви та справний антикорозійний захист, а сама пошкоджена зона невелика, ремонт локальної ділянки може виявитися розумнішим за повну заміну; рішення варто звіряти з ремонтним керівництвом конкретного автомобіля, а не діяти за шаблоном.
Для зварювання тонкого кузовного металу — стандартна товщина панелей становить близько 20–22 gauge, тобто 0,81–0,91 мм — застосовують напівавтоматичне зварювання в середовищі захисного газу тонким дротом близько 0,6 мм марки ER70S-6 із сумішшю 75% аргону та 25% CO2, на низькому струмі, короткими точковими стібками. Це обмежує тепловкладення і знижує ризик пропалу та температурного жолоблення панелі. Вирізку роблять із захопленням здорового металу по всьому периметру дефекту, а зварні шви після цього зачищають і захищають герметиком від контактної корозії.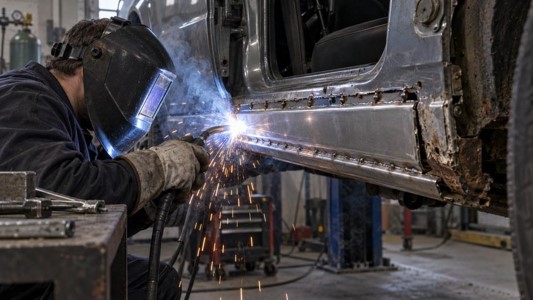
Чи потрібно використовувати перетворювач іржі
Перетворювач іржі хімічно перетворює вже наявний оксид заліза на інертнішу сполуку — це не те саме, що видалення іржі. Перетворювач не знімає і не розчиняє її до чистого металу, а працює на рівні залишкової корозії в порах, уже після механічного зачищення, а не замість нього. Жодна з розглянутих інструкцій виробників не рекомендує наносити перетворювач на пухку, незачищену іржу замість шліфування — і це, мабуть, головний факт усього матеріалу.
На практиці склади поділяються на дві родини з різною логікою застосування.
- кислотні склади — на основі ортофосфорної кислоти, часто з додаванням солей цинку або марганцю — реагують швидко, зазвичай у межах кількох хвилин робочого контакту, але обов'язково потребують змивання і нейтралізації залишків кислоти, наприклад розчином соди, перш ніж продовжувати роботу;
- плівкоутворювальні епоксидно-танінові склади — наприклад, Bilt-Hamber Hydrate-80, Brunox Epoxy, Permatex Rust Treatment — реагують повільніше, змивання не потребують і фактично стають частиною системи покриття: після висихання по них можна наносити шпаклівку або ґрунт напряму;
Танінна хімія окремо заслуговує на пояснення: вона перетворює оксид заліза на синьо-чорну плівку танату заліза, але не розчиняє розчинні солі, які могли залишитися в порах металу. Тому потемніння поверхні саме по собі не доводить, що очищення завершене повністю — це поширене хибне уявлення. У Hydrate-80, наприклад, передбачені два тонкі шари з інтервалом близько 30 хвилин і бажана витримка 24 години перед подальшим покриттям, хоча виробник допускає і прискорений варіант близько 3 годин; у Permatex Rust Treatment склад утворює чорну полімерну плівку приблизно за 30 хвилин і готовий до фарбування через 24 години.
Як обробити іржу перед фарбуванням у важкодоступному місці — наприклад, у порожнині зі складною геометрією, куди незручно подавати воду для змивання, — вирішує вибір саме плівкоутворювального типу: він не потребує полоскання і краще підходить для таких ділянок.
Чим обробити метал після видалення іржі
Обробка іржі перед фарбуванням автомобіля не закінчується зачищенням — очищений, оголений метал вразливий і починає вкриватися свіжою корозією вже за кілька годин від вологості повітря. Його потрібно якомога швидше підготувати до фарбування відповідним ґрунтом, і тут важливо не плутати три різні родини матеріалів.
- Епоксидний ґрунт створює фізичний бар'єр, що перекриває доступ вологи й кисню до металу. Товщина сухої плівки в реальних продуктів зазвичай лежить у діапазоні приблизно 15–100 мкм залежно від того, використовується склад як адгезійний шар чи як шпаклювальний ґрунт-наповнювач, а повне висихання за 20 °C займає від кількох годин до доби — точні цифри дивляться в технічній карті конкретного продукту.
- Кислотний (протравлювальний) ґрунт працює інакше — він хімічно зчіплюється із самим металом, а не створює товсту плівку, тому його робочий шар помітно тонший, зазвичай порядку 10–15 мкм. Наноситься він виключно на голий метал, зачищений від іржі.
- Цинконаповнений ґрунт захищає не бар'єром, а катодним захистом: він працює, лише якщо вміст металевого цинку в сухій плівці достатньо великий — в окремих продуктів від 90% і вище, — а поверхня перед нанесенням повністю очищена, без залишків старого покриття або перетворювача.
Кислотний і цинконаповнений ґрунт — різні категорії за механізмом захисту, і плутати їх не варто, хоча в роздрібній торгівлі іноді трапляються формулювання, які змішують ці поняття: наявність цинку в складі сама по собі не робить ґрунт цинконаповненим у технічному сенсі слова.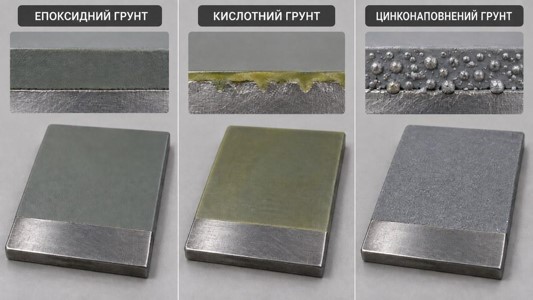
Як правильно наносити шпаклівку на відремонтовану ділянку
Тут є жорстке правило, порушення якого гарантовано призводить до повторного ремонту: поліефірну шпаклівку не можна наносити безпосередньо на кислотний ґрунт. Затверджувач шпаклівки — пероксид бензоїлу — нейтралізується кислотою ґрунту, через що полімеризація проходить неправильно: матеріал залишається м'яким, може здутися пухирями і повністю відшаруватися від кузова. Це правило прямо прописане в технічній документації на такі ґрунти, тому пом'якшувати його не варто. Якщо кислотний ґрунт уже нанесений, його спочатку ізолюють шаром двокомпонентного акрилового ґрунту-наповнювача, дають висохнути, матують абразивом і лише після цього шпаклюють.
З епоксидним ґрунтом ситуація простіша: шпаклювати по ньому можна, але з оглядкою на час — або в межах вікна «мокрий по мокрому» конкретного продукту, на практиці часто близько 4–24 годин за кімнатної температури, з обов'язковим матуванням абразивом при виході за верхню межу цього вікна, або після повного висихання і шліфування зернистістю в діапазоні приблизно P120–P240. Точне значення завжди уточнюють за технічною картою саме того ґрунту, який використовується: у різних виробників, а іноді і в різних документах одного виробника, ці цифри можуть відрізнятися.
І останнє за порядком, але не за важливістю: шпаклівка не замінює метал. Товстий шар шпаклівки зі скловолокном поверх наскрізного осередку корозії не відновлює перетин деталі — волога швидко знайде шлях крізь мікропори, і іржа повернеться вже під свіжим ремонтом.
Як підготувати оброблену ділянку до ґрунтування і фарбування
Фінальна підготовка перед розпиленням наступного матеріалу теж підпорядковується чіткій послідовності, а не виконується на око.
- згладьте переходи між зачищеним металом, шпаклівкою і старим покриттям — різка сходинка обов'язково проявиться після фарбування, тому шпаклівку шліфують «насухо» поступово зростаючою зернистістю, а стару фарбу навколо зони ремонту матують дрібнішим абразивом;
- видаліть абразивний пил стисненим повітрям з усіх пор і заглиблень, особливо там, де щойно шліфувалася шпаклівка;
- проведіть фінальне знежирення антисиліконом або водно-спиртовим складом, який знімає жир і силікон, не розм'якшуючи при цьому старе покриття або вже нанесений ґрунт;
Пропуск будь-якого з цих кроків майже гарантовано проявиться дефектом уже після фарбування — кратерами від силікону, відшаруванням через пил під ґрунтом або проступеною рискою абразиву. Чиста сталь після зачищення вразлива до повторної корозії від вологи, тому залишати її відкритою до наступного зручного дня не варто: якщо за цей час з'явився свіжий рудий наліт, його усувають і заново перевіряють підготовку.
Часті помилки при видаленні іржі перед фарбуванням
Більшість повторних дефектів закладається ще до нанесення кольору. Ось найпоширеніші порушення технології.
- Зафарбовування іржі без попереднього видалення. Корозія продовжує розвиватися під покриттям і рано чи пізно проявиться знову.
- Розрахунок на перетворювач замість механічного очищення. Склад розрахований на залишкову корозію в порах, а не на товстий шар пухкої іржі, і така підміна не дає заявленого результату.
- Використання невідповідного абразиву. Занадто грубе зерно або надмірний тиск на кутову шліфмашинку перегріває тонкий метал, що видно за характерними синюватими плямами побіжалості, і може призвести до деформації панелі.
- Ігнорування зворотного боку деталі та внутрішніх порожнин. Видима сторона може бути ідеально підготовлена, а осередок корозії продовжує розвиватися зсередини, залишаючись непоміченим.
- Нанесення антикорозійного воску до завершення зварювання і фарбування. Склад має йти останнім етапом, а не підміняти герметизацію швів або захист металу ґрунтом.
- Робота без засобів індивідуального захисту. Пил оксиду заліза, випари кислотних ґрунтів і перетворювачів вимагають повноцінного респіратора, закритих окулярів і хімічно стійких рукавичок, а не тканинної маски про всяк випадок.
Як зрозуміти, що іржа видалена повністю
Переконатися в повноті зачищення можна без лабораторного обладнання, спираючись на три практичні ознаки.
- Візуально: метал має рівномірний, чистий відтінок без темних вкраплень у мікрозаглибленнях, а перехід до старого покриття плавно згладжений, без «павутинки» іржі під кромкою лаку.
- Тактильно: при проведенні пальцем по межі металу і старого покриття не повинно відчуватися різкої сходинки, пухких або відшаровуваних країв.
- Хімічно, якщо застосовувався змиваний кислотний перетворювач: поверхня після реакції має бути матовою, світлою, без легко зіскоблюваного чорного нальоту — це ознака того, що реакція пройшла повністю.
Важливе застереження: навіть усі три ознаки разом не доводять відсутність розчинних солей, кислотних залишків або прихованої корозії всередині закритого з'єднання чи зварного шва. Перевірка «провів рукою — начебто чисто» в таких важкодоступних місцях не дає справжньої гарантії, і це варто враховувати при роботі з порогами, лонжеронами та іншими закритими порожнинами.
Як захистити кузов від повторної появи корозії
Обробка видимої сторони панелі — лише частина завдання. Якщо осередок був наскрізним або розвивався зсередини, захист має бути комплексним і виконуватися в правильному порядку.
- зварні шви після ремонту закривають шовним герметиком — він ізолює шов від вологи й повітря, але наносити його потрібно лише після зварювання і після фарбування, а не раніше;
- приховані порожнини — пороги, лонжерони, нижню частину дверей — обробляють проникним антикорозійним складом на восковій або оливній основі; такі склади витісняють вологу і продовжують захищати метал зсередини, там, куди звичайна фарба не доходить;
- дренажні отвори у дверях і порогах регулярно прочищають — застій води в них створює постійний осередок для нової корозії;
- дрібні сколи лакофарбового покриття від гравію підфарбовують одразу, не чекаючи, поки на місці скола з'явиться «рудик» — невелика пляма іржі, яка з часом розповзеться далі;
Антикорозійний віск для прихованих порожнин наносять строго останнім етапом — уже після зварювання і після фарбування, а не замість них. Окремо варто застерегти від герметиків із кислотним складом на зварних швах: сама кислота здатна провокувати корозію шва, а не запобігати їй, тому для цього завдання використовують нейтральні матеріали, спеціально призначені для кузовних швів.
Висновок
Підготовка іржавого кузова до фарбування не терпить коротких шляхів: замаскувати осередок корозії ґрунтом і фарбою — не означає його усунути, тому що оксид, який зростає під покриттям, рано чи пізно знову розірве плівку. Метод обробки обирають за фактичним станом металу: поверхневий наліт знімається шліфуванням за один прохід, глибока піттингова корозія потребує ретельнішого очищення й огляду дна раковин, а наскрізне ураження силового елемента — це вже завдання для зварювання, а не для абразиву.
Не менш важливо не плутати між собою перетворювач, кислотний ґрунт, епоксидний ґрунт і цинконаповнений склад — у кожного своя роль і свої обмеження сумісності з наступними матеріалами. І, нарешті, ремонт не закінчується на фарбуванні: своєчасний захист швів, прихованих порожнин і сколів — те, що дійсно не дає іржі повернутися на те саме місце.