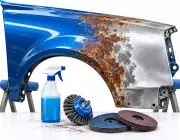
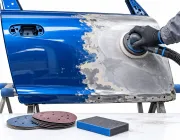
Після кузовного ремонту правильна підготовка металу до фарбування визначає, наскільки міцно наступні матеріали зчепляться з основою і як довго метал залишиться захищеним від корозії. Наносити фарбу одразу на вирихтувану чи зварену деталь не можна: на поверхні майже завжди залишаються окалина, продукти корозії, зварювальні забруднення, жир і нестабільні краї старого лакофарбового покриття. Кожен із цих дефектів не видно неозброєним оком, але він знижує адгезію і в рази скорочує ресурс покриття.
Матеріал розрахований і на власника автомобіля, який готує локальний ремонт самостійно, і на майстра кузовної дільниці. Тут покроково розібрана підготовка металу автомобіля до фарбування: від первинного огляду деталі до фінального чек-листа готовності — очищення, видалення іржі, вирівнювання, шліфування, знежирення, вибір первинного ґрунту, шпаклювання, герметизація зварних швів і правильні умови в приміщенні. Головний принцип — кожен етап готує основу саме під наступний матеріал, а не виконується за одним універсальним шаблоном.
Підготовка металу до фарбування: з чого почати
Розібратися, як підготувати метал до фарбування після ремонту, найпростіше по порядку, а починається все не зі шліфувальної машинки, а з дефектування. Деталь оглядають повністю, а не лише в зоні видимого пошкодження: форма і зазори повинні відповідати тому, що передбачав ремонт, а вм'ятина чи виступ, що залишилися, під фінішним покриттям не зникнуть, а лише стануть менш помітними.
Окремо перевіряють стан зварного шва і металу навколо нього, сліди поверхневої корозії, залишки старого лакофарбового покриття та доступність зворотної сторони деталі — після фарбування ці зони часто стають недоступними, а незахищений метал продовжує контактувати з вологою зсередини. Якщо справне старе покриття тримається міцно, знімати його повністю до голого металу не обов'язково: значно важливіше переконатися, що саме пошкоджені ділянки усунені повністю, а не просто зафарбовані зверху.
- відповідність геометрії та зазорів деталі технології ремонту;
- стан зварного шва і прилеглого до нього металу;
- сліди поверхневої іржі та корозійні раковини;
- залишки старого лакофарбового покриття — стабільне воно чи відшаровується;
- доступність зворотної сторони деталі для подальшого захисту;
Непошкоджене заводське катафорезне покриття також не знімають до металу автоматично: якщо воно стабільне і обрана система матеріалів допускає роботу по ньому, поверхню зазвичай лише очищують і готують за вимогами наступного ґрунту. Така тактика зберігає заводський антикорозійний захист і зменшує площу відкритого металу, яку потім доведеться заново ізолювати.
Як очистити метал після зварювання та кузовного ремонту
Обробка металу перед фарбуванням після зварювання починається з механічного видалення всього, що не повинно залишитися під покриттям: окалини, нагару, бризок розплавленого металу та нетривких залишків старої фарби. Завдання — отримати міцну основу без включень, що відшаровуються, а не стоншувати лист без потреби: на тонких кузовних панелях надто агресивна зачистка здатна змінити геометрію, особливо якщо метал уже зазнав термічного навантаження від зварювання.
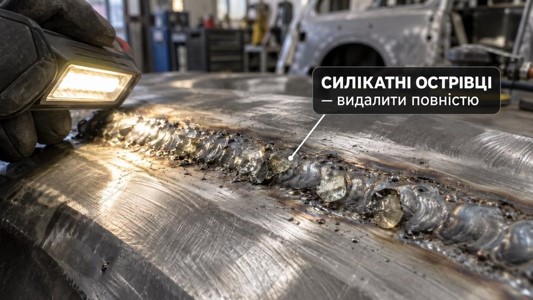
Зварний шов потребує окремої уваги через силікатні острівці — тверді склоподібні включення, які нерідко утворюються після зварювання в захисному газі. Це не силікон від поліролі й не звичайне жирове забруднення: якщо такі острівці не видалити, при їхньому відшаруванні разом із нанесеним покриттям на шві знову оголюється голий метал, і вся обробка металу перед фарбуванням у цьому місці виявляється марною. Шов і прилеглу зону зачищають до однорідної основи, а потім повторно оглядають під спрямованим світлом.
Як прибрати іржу з відремонтованої деталі
Фарбувати чи ґрунтувати по активній, не видаленій іржі не можна за жодних умов: процес окислення триває під плівкою покриття незалежно від того, чим вона закрита, а продукти корозії займають більший об'єм, ніж вихідний метал, тому покриття рано чи пізно здувається і відшаровується. Поверхневу іржу прибирають шліфуванням або зачисткою до чистого металу; для окремих важкодоступних осередків застосовують хімічну обробку, сумісність якої з наступним ґрунтом перевіряють за технічною документацією.
Після видалення корозії важливо розрізняти два різні дефекти. Корозійна раковина — це вже втрата матеріалу, а залишена іржа — просто неприбране забруднення. Сточувати навколишній метал до дна кожної глибокої раковини заради ідеальної площини не потрібно: це додатково знижує залишкову товщину листа. Якщо глибина пошкодження викликає сумніви щодо міцності деталі, рішення ухвалюють індивідуально для конкретного автомобіля — єдиного числового порогу, після якого деталь обов'язково замінюють замість шпаклювання, технічна документація виробників матеріалів не наводить.
- Видаліть пухкі продукти корозії та забруднення до міцної основи.
- Перевірте заглиблення та ділянки стоншення, не вирівнюючи їх ціною зайвого зняття металу.
- Очистіть пил і продукти обробки, потім огляньте поверхню повторно при доброму освітленні.
- Якомога швидше переходьте до наступної допустимої операції, щоб чистий метал не залишався відкритим без потреби.
Як вирівняти метал перед подальшою обробкою
Рихтування — усунення виступів, вм'ятин і деформацій зварних з'єднань — виконують до нанесення будь-яких хімічних складів, а не після. Чим точніше відновлено вихідну геометрію деталі на цьому етапі, тим тоншим буде шар шпаклівки, який знадобиться пізніше: шпаклівка призначена для фінального мікровирівнювання, а не для компенсації недоведеного рихтування.
Особливу увагу приділяють зоні біля шва: якщо валик зварювання виступає, його акуратно вирівнюють, не пошкоджуючи навколишній лист, а якщо поруч з'явилася усадкова западина — спочатку коригують метал і лише потім ухвалюють рішення про вирівнювальний матеріал. Спроба виправити геометрію вже після нанесення ґрунту — поширена помилка зворотного порядку: повторне зварювання, витяжка металу чи локальна зачистка на цьому етапі неминуче пошкодять уже нанесений шар, і підготовку поверхні доведеться повторювати заново.
Як правильно відшліфувати металеву поверхню
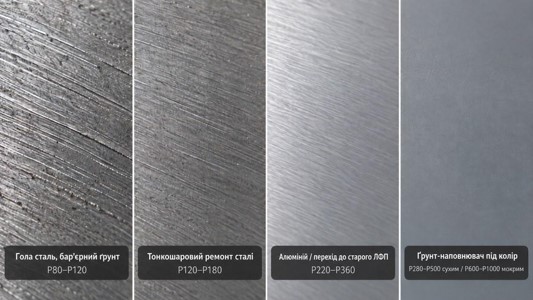
Єдиної зернистості абразиву для всієї статті не існує — вибір завжди залежить від зв'язки «основа → операція → матеріал зверху». Для формування профілю під товстий бар'єрний ґрунт на голій сталі зазвичай беруть абразив P80–P120, для фінішної підготовки тонкошарового авторемонту тієї самої сталі — помітно дрібніший, P120–P180; ці діапазони не суперечать один одному, а стосуються різних завдань. Переходи до старого покриття й алюміній потребують окремої, м'якшої обробки, ніж відкрита сталь — зазвичай P220–P360.
- гола сталь під товстий бар'єрний ґрунт — абразив P80–P120, що формує профіль для механічного зчеплення;
- сталь під тонкошарову авторемонтну систему — помітно дрібніший абразив P120–P180 тієї самої сталі;
- алюміній — окремий діапазон P220–P360 і окремий чистий інструмент, ніколи не спільний зі сталлю;
- перехід до стабільного старого лакофарбового покриття — дрібніша обробка, зазвичай P220–P360, щоб плавно звести край;
- ґрунт-наповнювач перед кольором — фінішна зернистість зазвичай у межах P280–P500 сухим способом (точна цифра залежить від системи матеріалів) або P600–P1000 мокрим, якщо це дозволено виробником;
Загальне правило: не можна пропускати більше однієї сходинки зернистості за один перехід — риски попереднього, грубішого етапу не виводяться наступним і проступають під фінішним покриттям після усадки. Занадто дрібний абразив на голому металі теж шкідливий: надмірно гладка поверхня гірше тримає механічне зчеплення первинного ґрунту. Водночас не можна надмірно тиснути на машинку або довго працювати в одній точці — локальний нагрів тонкої панелі спричиняє деформацію, а для високоміцної сталі надмірне сточування в зоні точкового зварювання здатне послабити саму конструкцію деталі.
Температура і вологість у приміщенні
Температура, вологість повітря і запас над точкою роси впливають одразу на кілька етапів підготовки, а не лише на момент нанесення фарби, тому цю тему варто розглянути окремо, а не побіжно всередині розділу про ґрунт. У більшості сучасних двокомпонентних матеріалів мінімальна температура нанесення лежить у межах +10…+15°C, а відносна вологість не повинна перевищувати 75–80%; точне значення завжди вказане на етикетці конкретного продукту, а не є єдиним нормативом для будь-якого матеріалу.
Критична температура саме самої деталі, а не повітря в приміщенні: метал повинен бути вищим за точку роси щонайменше на 3°C — ця вимога трапляється в реальних технічних картках епоксидних ґрунтів, — інакше на свіжому шарі утворюється непомітний конденсат, який різко знижує адгезію і може спровокувати корозію під покриттям. Холодна деталь у теплому вологому гаражі ризикує отримати такий конденсат навіть за комфортної температури повітря. Занадто довга пауза між зачисткою голого металу і нанесенням ґрунту теж небезпечна — на повітрі, особливо за підвищеної вологості, на незахищеній поверхні може з'явитися ледь помітна миттєва іржа; точного часу в хвилинах, однакового для всіх умов, виробники не наводять, тому розумний орієнтир — скорочувати цей проміжок, а не розраховувати на конкретне число хвилин запасу.
Не варто зводити всі часові параметри до слова «висохло». Життєздатність готової суміші визначає, скільки матеріал залишається придатним після змішування; міжшарова витримка — коли можна наносити наступний шар; час до шліфування — коли поверхня витримає абразив; вікно перекриття — скільки ще можна наносити наступний матеріал без повторної підготовки. Ці чотири інтервали в одного й того самого продукту помітно різняться, і плутати їх між собою — часта причина браку.
Чи потрібно знежирювати метал перед ґрунтуванням
Знежирення перед ґрунтуванням обов'язкове на кожному етапі підготовки, а не лише один раз на самому початку — навіть візуально чиста поверхня може містити силікон, олію чи залишки полірольних засобів. Вирішуючи, чим обробити метал перед фарбуванням на цьому кроці, варто одразу відмовитися від звичайного розчинника: уайт-спірит або ацетон знімають масляні забруднення, але не справляються із силіконом, для цього потрібен спеціальний антисилікон, інакше на свіжому покритті з'являються характерні кратери, відомі як «риб'яче око».
Правильна техніка — двома чистими серветками: перша наносить склад на невелику ділянку, орієнтовно 60×60 см за один прохід, друга одразу ж знімає його разом із розчиненим забрудненням, не чекаючи висихання. Якщо дати знежирювачу випаруватися самостійно, забруднення перерозподіляється по поверхні замість того, щоб видалитися, а на металі залишаються ледь помітні розводи. Після завершальної очистки бажано не торкатися поверхні голими руками — жировий слід зі шкіри знижує адгезію так само надійно, як забута поліроль.
Який ґрунт наносити на голий метал
Для голого металу застосовують два принципово різні типи первинного ґрунту, і рішення тут залежить не від особистих уподобань, а від обсягу ремонту й подальших матеріалів. Епоксидний ґрунт захищає за бар'єрним принципом: фізично ізолює метал від вологи й кисню, лягає майже на будь-яку підготовлену основу — голий метал, стабільне старе покриття, склопластик — і може залишатися відкритим тривалий час, але сам по собі не усуває вже наявну корозію, лише захищає вже чистий метал. Кислотний, або протравлювальний, ґрунт діє хімічно: кислота, що міститься в ньому, злегка протравлює поверхню, створюючи тонку фосфатну плівку з дуже міцною адгезією саме до голого металу, але такий ґрунт не утворює товстого бар'єру, гігроскопічний і не призначений для запечатування вже наявної іржі.
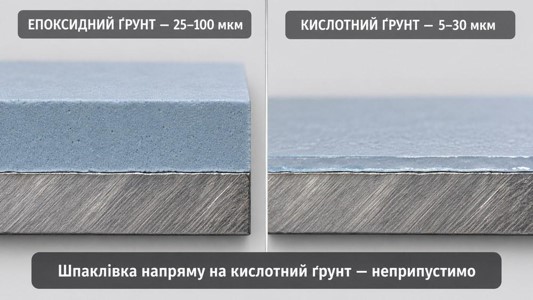
За товщиною різниця помітна одразу: у епоксидних систем суха товщина одного шару зазвичай перебуває в межах 25–100 мкм, тому такий ґрунт здатен працювати як виражений антикорозійний бар'єр. У кислотних систем ця величина помітно менша, приблизно 5–30 мкм, — це тонка реактивна плівка, а не наповнювальний чи герметизувальний шар. Різняться і терміни: у кислотного ґрунту перекриття наступним матеріалом можливе вже через 10–20 хвилин за 20°C, тоді як у епоксидного міжшарова витримка зазвичай укладається в 5–20 хвилин, а повне тверднення за тієї самої температури може тривати близько 12–24 годин. Це орієнтовні діапазони, а точні цифри для конкретного продукту завжди дивляться на етикетці й у технічній документації.
Конкретні приклади показують, наскільки діапазон усередині одного й того самого типу ґрунту може відрізнятися в різних виробників: в однієї епоксидної системи сухий шар укладається в 25–70 мкм, а сумарна товщина не повинна опускатися нижче 80 мкм, якщо це єдиний антикорозійний шар у всій системі; в іншої — 40–60 мкм за прохід при 2–3 нанесених шарах. Підвищена температура помітно прискорює тверднення: 45–60°C скорочують його приблизно до 45 хвилин замість 12–24 годин за кімнатної температури. Життєздатність уже готової, змішаної з твердником суміші в епоксидних складів зазвичай укладається в 2–4 години за 20°C — після цього терміну наносити її на метал уже не можна. У кислотних ґрунтів кількість шарів зазвичай обмежена 1–2: через малу товщину плівки більше й не потрібно.
На практиці вибір зрозумілий: для великих ділянок голого металу і там, де планується подальше шпаклювання, частіше застосовують епоксидний ґрунт як більш універсальний і безпечний варіант. Для точкових протравлених плям голого металу і підготовки зварних швів під герметик доречніший кислотний ґрунт — він швидко дає міцне зчеплення саме там, де потрібен точковий захист, а не товстий ізолювальний шар на всю деталь.
- епоксидний ґрунт — бар'єрний захист, широкий вибір основ, не усуває іржу, оптимальний під шпаклювання;
- кислотний ґрунт — хімічна пасивація голого металу, швидка точкова адгезія, не створює товстого бар'єру;
- нанесення шпаклівки поверх кислотного ґрунту неприпустиме без проміжного ізолювального шару — кислота порушує тверднення шпаклівки;
- епоксидний ґрунт поверх кислотного теж не можна вважати універсально допустимою схемою — у більшості систем потрібен ізолювальний шар, окремі винятки залежать від конкретної пари продуктів;
- вибір конкретного продукту та його параметрів завжди звіряють із технічною документацією виробника;
Коли наносити шпаклівку після ремонту деталі
Шпаклівка потрібна не завжди: якщо рихтуванням уже досягнуто прийнятної площинності, її завдання — лише фінальне мікровирівнювання тонким шаром, а не відновлення геометрії. Використовувати товстий шар шпаклівки для компенсації погано виконаного рихтування не можна: у перевірених матеріалів максимальна товщина одного шару зазвичай не перевищує 3 мм для наповнювальних складів і 1–2 мм для фінішних, а перевищення цієї межі веде до усадки й розтріскування покриття. Залежно від системи матеріалів шпаклівка допустима як на підготовлений голий метал, так і на повністю затверділий сумісний епоксидний ґрунт — обидва маршрути існують, тому абсолютна заборона на шпаклювання голого металу неправильна. За часом у перевірених складів життєздатність готової суміші за 20°C укладається в 3–6 хвилин — працювати з нею потрібно швидко, а повне тверднення за тієї самої температури триває зазвичай 20–30 хвилин; за температури нижче 20°C цей час помітно зростає, тому в холодному приміщенні шпаклівка залишається м'якою довше, ніж зазначено на етикетці. Зернистість для обробки вже затверділої шпаклівки — окреме питання від зернистості під голий метал: чорнову обробку зазвичай виконують абразивом P80–P150, а фінішну, перед ґрунтом-наповнювачем, — P120–P320.
Окреме правило сумісності: поліефірна шпаклівка не наноситься напряму на кислотний ґрунт, а також на однокомпонентні акрилові й нітроцелюлозні матеріали — кислота нейтралізує пероксидний твердник шпаклівки, через що шар не тверднє належним чином і втрачає адгезію пластами. Якщо система матеріалів усе ж передбачає кислотний ґрунт під шпаклювання, між ними обов'язковий проміжний ізолювальний шар двокомпонентного акрилового або епоксидного ґрунту; на правильно затверділий епоксидний ґрунт шпаклівка наноситься без обмежень.
Окрема плутанина, яку варто одразу зняти: кузовна шпаклівка, яку наносять шпателем і вимірюють у міліметрах, — не те саме, що розпилюваний акриловий ґрунт-наповнювач, чия товщина залежить від обраного режиму одного й того самого продукту: від 20–30 мкм у режимі «мокрим по мокрому» до 40–60 мкм у наповнювальному режимі, і який працює вже з рисками та дрібними нерівностями після шпаклювання, а не з міліметровими перепадами. Життєздатність такої суміші за 20°C — близько години, а тверднення триває близько 3 годин за 20°C або близько 30 хвилин за 60°C. Це різні продукти з різними завданнями, і обмеження товщини одного з них не можна переносити на інший.
Як підготувати зварні шви до фарбування
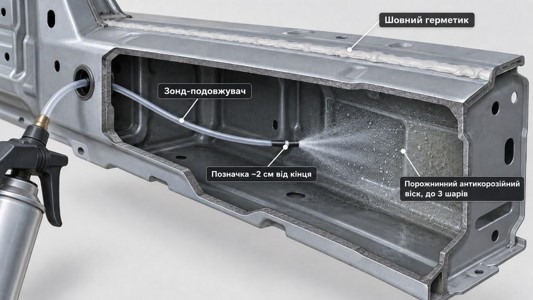
Підготовка зварного шва — це не одна операція, а послідовність із трьох зон, які рідко розглядають разом: лицьова сторона, прилеглий до шва метал і зворотна або закрита сторона з'єднання. Лицьову сторону зачищають від окалини, бризок і силікатних острівців, потім захищають антикорозійним ґрунтом і герметизують шовним герметиком, який створює еластичний бар'єр проти вологи і компенсує вібраційні навантаження кузова; кислотний ґрунт під герметиком небажаний, якщо система прямо не дозволяє таку комбінацію.
- Очистіть лицьову частину шва і прилеглий метал до міцної основи, зберігаючи товщину панелі.
- Нанесіть сумісний антикорозійний ґрунт за вимогами обраної системи.
- Загерметизуйте стик відповідним шовним герметиком по підготовленій основі.
- За наявності доступу обробіть зворотну сторону ремонту, де метал також був пошкоджений або перегрітий.
- Після фарбування доставте порожнинний антикорозійний склад у закриті профілі зондом-подовжувачем, якщо конструкція це передбачає.
Для порожнинного антикорозійного воску в реальних технічних картках трапляється конкретна техніка нанесення: аерозоль перед використанням струшують близько хвилини, подовжувач заводять у профіль до упору і розпилюють склад, позначаючи на ньому орієнтир приблизно в 2 см від кінця, а при витягуванні зонда нанесення повторюють — зазвичай до 3 разів, щоб покрити стінки порожнини рівномірно, без сухих ділянок.
Якщо зворотна сторона шва фізично доступна, її обробляють так само уважно, як лицьову: прихована корозія всередині з'єднання розвивається там, де її ніхто не бачить при звичайному огляді. Там, де зворотна сторона вже являє собою закриту порожнину або прихований профіль кузова, антикорозійний склад доставляють усередину спеціальним зондом-подовжувачем — розпиленням захисного воску, а не герметика: це два різні завдання з різними продуктами, і одна операція не замінює іншу.
Як підготувати перехід між голим металом і старою фарбою
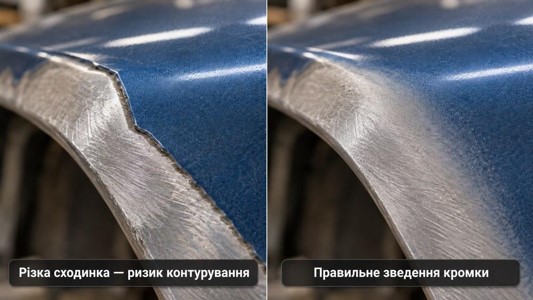
Межу між зачищеним металом і збереженим старим лакофарбовим покриттям зводять плавно, без різкого «сходинки» — цей прийом називають зведенням кромки. Якщо залишити різкий перепад висоти, у ньому накопичуються розчинники нових матеріалів, і після висихання на цьому місці проступає помітний контур — так зване контурування.
Перехід обробляють поступово зменшуваною зернистістю абразиву, розтягуючи межу на достатню ширину замість точкового шліфування в одному місці, і оцінюють рукою та під боковим світлом: якщо ніготь чіпляється за виражену сходинку, межа ще потребує обробки. При цьому стабільне заводське покриття не сточують далі, ніж потрібно для отримання плавного профілю — підсумкова перевірка проста: проведена по цьому місцю рука не повинна відчувати перепад висоти між старим покриттям і новим шаром матеріалу.
У якій послідовності наносити матеріали
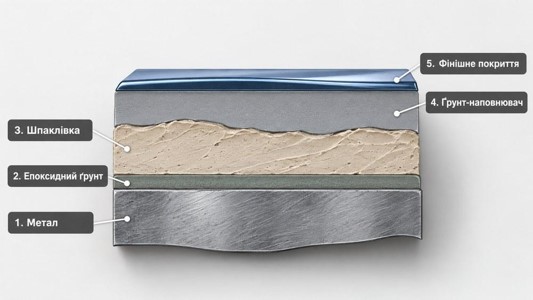
Єдиного обов'язкового ланцюга матеріалів для будь-якого ремонту не існує — реальна послідовність залежить від того, чи потрібне шпаклювання взагалі і який первинний ґрунт обрано, тому підготовка металу до фарбування розпадається на кілька робочих маршрутів, а не один лінійний рецепт.
- Маршрут без шпаклювання. Підготовлений голий метал одразу закривають дозволеною ґрунтувальною системою, якщо геометрія і поверхня вже не потребують вирівнювання.
- Маршрут зі шпаклюванням по металу. Метал зачищають потрібним абразивом, знежирюють, шпаклюють, дають затверднути й шліфують шпаклівку, потім захищають відновлену основу ґрунтом-наповнювачем.
- Маршрут з епоксидним ґрунтом перед шпаклюванням. Чистий метал спочатку ізолюють сумісним епоксидним складом, витримують його за технічною документацією, потім наносять шпаклівку і продовжують систему наповнювачем.
Вибір конкретного маршруту завжди визначається сумісністю матеріалів однієї системи та вимогами конкретної технічної документації, а не звичкою «робити як завжди»: змішування ґрунтів і шпаклівок різних несумісних типів усередині одного ланцюга — джерело більшості проблем, розглянутих у наступному розділі. Саме тому підготовка кузова автомобіля до фарбування після серйозного ремонту потребує заздалегідь продуманої системи матеріалів, а не підбору ґрунту і шпаклівки окремо в останній момент.
Часті помилки при підготовці металевої деталі
- нанесення ґрунту чи фарби по невидаленій іржі, окалині або нетривких залишках старого покриття;
- одноразове знежирення замість дворазового там, де виробник прямо вимагає повторної обробки антисиліконом;
- пропуск більш ніж однієї сходинки зернистості абразиву поспіль, через що глибокі риски проступають під фінішним покриттям;
- використання спільного абразиву для сталі й алюмінію, що створює перехресне забруднення і ризик гальванічної корозії;
- нанесення шпаклівки на кислотний ґрунт або на голий метал без попереднього антикорозійного захисту;
- використання товстого шару шпаклівки замість повноцінного рихтування для компенсації залишених нерівностей;
- порушення міжшарової витримки — нанесення наступного шару на ще не висохлий матеріал, через що розчинник залишається замкненим усередині;
- орієнтація на температуру повітря в приміщенні замість реальної температури самої деталі при розрахунку часу тверднення;
- залишення силікатних острівців на шві та незахищеної зворотної сторони зварного з'єднання без уваги;
- агресивна зачистка зварних точок на високоміцній сталі, що критично послаблює панель;
Більшість цих помилок об'єднує одне: економія часу на одному з етапів, яка проявляється не одразу, а через тижні чи місяці експлуатації, коли виправити дефект уже неможливо без повного повторення всієї підготовки.
Як зрозуміти, що деталь готова до фарбування
Фінальна підготовка деталі до фарбування завершується не за відчуттям «наче все зроблено», а за конкретним, перевірюваним списком.
- Перевірте форму деталі, зазори та зони зварювання — шпаклівка не повинна приховувати невиконане рихтування.
- Переконайтеся, що на металі немає активної іржі, окалини, нагару, зварювальних бризок і пухких залишків покриття.
- Перевірте плавність переходу до старого лакофарбового покриття — різка кромка і краї, що відшаровуються, неприпустимі.
- Огляньте поверхню з проявним покриттям — воно повинно показати, що риски, пори і локальні нерівності усунені.
- Звірте зернистість фінальної шліфовки з вимогами наступного матеріалу.
- Видаліть пил, виконайте фінальне знежирення і переконайтеся, що деталь повністю суха, включно зі швами і важкодоступними зонами.
- Перевірте, що зворотна сторона швів і закриті порожнини отримали передбачений антикорозійний захист.
Висновок
Підготовка металевої деталі після ремонту вирішує одразу два завдання одночасно: відновлює рівну робочу поверхню і надійно захищає метал від повторної корозії. Жодне з цих завдань не вирішується ізольовано — якісне рихтування без правильного ґрунту так само вразливе, як бездоганний ґрунт поверх погано виправленої геометрії.
Перед нанесенням кожного наступного матеріалу варто перевіряти його сумісність із уже нанесеним шаром і дотримуватися технології конкретного виробника — точні цифри температури, часу тверднення й допустимої товщини завжди вказані на етикетці використовуваного продукту, і саме вони, а не загальні орієнтири, визначають підсумковий результат.